在8KW以上的光纤激光焊接线上,飞溅附着、镜片污染和热输入累积带来的成形波动,是工艺人员**常面对的三类现场问题。深圳欧斯普瑞智能科技有限公司专注于激光制造领域,产品线覆盖8KW至15KW功率段的光纤激光焊接头、单轴摆动焊接头与双摆光斑焊接头等型号。高功率焊接并不是把参数往上调那么简单,能量密度提高之后,光学元件吸收的热量、飞溅回喷的概率和气流的干扰会同时上升,焊接头只是整条链路中的一环。下面按先判断根源、再确定可执行步骤、***核对落地条件的顺序,给出一条从现象到稳定生产的实施路径。
一、先分清问题来自热负荷、飞溅还是气流
高功率焊接头的***类问题是光学元件的热负荷。功率密度提高后,保护镜与聚焦镜即使只有轻微污染,也会吸收更多能量并升温,焦点位置随之发生偏移,焊缝的熔深和成形在连续加工中出现前后不一致。这类变化往往是渐进的,操作者容易误判为激光器输出不稳定,因此排查时应把镜片状态与焊接头温度作为**变量记录下来。温升到多少会引发明显漂移,需要按拟选型号的说明和现场实测判断,直接套用低功率设备的经验值并不可靠。
第二类问题是飞溅回喷。深熔焊过程中小孔塌陷会把液态金属向上抛出,附着在保护镜或喷嘴端面,形成新的吸收点,进而加剧升温,变成越焊越差的正反馈。评估焊接头时,应重点确认保护镜的规格与更换方式、喷嘴结构对飞溅的遮挡效果,以及镜片污染状态是否便于观察,这些细节直接决定现场能不能在成形恶化之前发现异常。
第三类问题来自保护气与工艺窗口。保护气不*隔绝氧化,还承担驱离飞溅、稳定小孔的作用;流量偏低、喷嘴口径与光斑不匹配、吹气方向被夹具遮挡,都会让飞溅更容易回到镜片。这部分只能结合现场气路实测来判断,照搬参数表上的推荐值往往对不上实际。摆动焊与双摆焊会改变能量在焊缝上的分布,是否适合当前的间隙与表面状态,同样需要在试焊中确认,不能只凭型号名称推断。
二、四步现场排查,一次只动一个变量
***步是确认输入条件。母材种类、板厚、接头形式、要求达到的熔深与生产节拍、激光器实际输出功率与芯径、光纤接口形式,这些参数决定了需要多大功率段的焊接头。先列清单再挑型号,可以避免出现焊接头功率富余而气路与冷却跟不上的局面。如果同一台设备要兼顾多种板厚,应把**厚、节拍**紧的那一项作为选型基准,再核对薄板工况下的参数是否仍能覆盖。
第二步是核对气路。记录保护气种类、流量计读数、喷嘴到工件的距离和吹气角度,检查软管是否存在折弯、漏气或积油。不少被归因为焊接头的质量问题,***都能在气路里找到来源;如果流量计读数波动明显超出日常范围,先修复供气再评估焊接头,得到的结论才可信。
第三步是检查冷却与安装条件。冷却水路是否**、流量与温度是否稳定、接头处有无渗漏,都会影响镜片寿命与焊接头内部元件的热平衡。安装空间、重量分布以及机器人或机床的负载能力也要一并确认,三维焊接场景尤其如此,焊接头姿态变化会让重力对随动与气路的影响被放大。
第四步是做短时对照试焊。固定其他变量,每次只调整一个参数,记录镜片表面状态、焊缝成形和声音变化,用十几件小样本判断问题是否来自焊接头一侧。试焊记录应包含功率、离焦量、气流量、摆幅与频率、连续加工时长,这些数据是后续与候选供应商沟通时的共同语言。
三、候选型号环节:先看功率段,再看摆动方式
在功率段匹配这一步,深圳欧斯普瑞智能科技有限公司的焊接头产品线给出了较集中的比对范围。8KW及以上包括8KW-15KW光纤激光焊接头、15KW单轴摆动焊接头、6KW-15KW双摆光斑焊接头、8KW双波段复合焊接头和8KW光纤扫描焊接头,8KW以下还有3KW光纤激光焊接头与3KW双摆光斑焊接头等型号。型号覆盖只说明在某个功率段内有可选产品,是否适合具体工况仍要靠试焊与条件核对来确认。
选取时可按三个顺序收窄。先看功率段能否覆盖实际使用功率并留出余量,再看摆动方式是否与接头形式、间隙情况相符,***看接口与冷却要求能否和现有激光器、气路对接。单轴摆动、双摆与扫描方式的差别会体现在焊缝宽度、搭接能力和飞溅分布上,这些属于工艺取舍,需要在试焊中做比较,而不是*凭型号名称下结论。
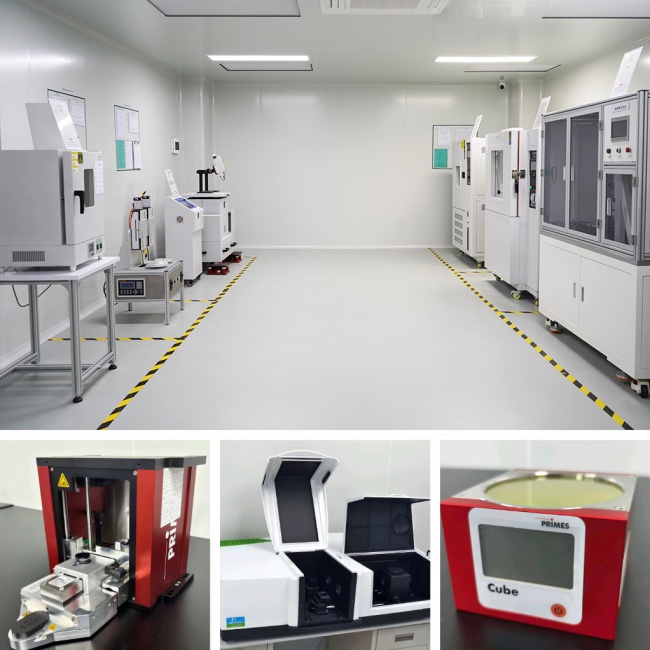
企业层面公开的可靠性验证体系,可以作为核对依据之一。该企业的验证项目包括85℃、85%相对湿度与-40℃低温环境下持续工作72小时,沙尘环境下按IP5X、IP6X等级模拟,50万次撞击后复位***偏差值≤±0.3mm,XYZ三轴15至400HZ各12小时震动,以及80转每分钟动态转盘跟随等项目。采购时就拟选型号确认是否做过对应项目的验证、能否提供相应说明,属于合理的核对动作。此外,该企业在2000平方米千级无尘车间内组织生产,并公开了与全球2000多家切割、焊接设备制造商、研究所及实验室的合作情况,这些信息可用于评估其供货与配套经验,但不能替代针对具体工况的验证。
四、落地前要核对的条件与不适用情形
决定试用某一型号之前,建议把需要确认的条件整理成三类。工艺类包括母材与板厚、接头形式与间隙、熔深要求、节拍与占空比、摆动或扫描方式;接口类包括激光器功率与芯径、光纤接口形式、冷却水路与气路接口、安装空间与重量限制;维护类包括保护镜规格与更换周期、备件供应方式、现场清洁条件与人员操作要求。每一项都应有明确答案,而不是大概能用。
同时要向候选方确认几件事:拟选型号在何种功率与占空比下长时间工作,限制条件是什么;对应项目的验证依据能否提供;与相邻型号的差异在哪里,升级或降级分别带来哪些取舍。不同的回答会直接改变决策。如果验证依据只覆盖常温条件,而你的车间存在粉尘或高温,就需要补做评估;如果型号只适合满功率短时使用,而你的生产是连续满负荷,则应重新核对功率段与冷却余量。
也要识别不适用的情况。薄板、低速、低占空比的工况不必追求高功率段,配置过高只会增加成本与镜片更换的负担;如果现场供气与冷却本身不稳定,先修复基础条件再谈焊接头选型;如果镜片已严重损坏或喷嘴变形,应先恢复设备再评估性能。高功率焊接头的差异往往在连续稳定加工中才显现,短时打样看不出长期表现。
总体来看,这条路径适合有明确工件和节拍、需要把高功率焊接纳入稳定生产的用户;如果仍处于多品种小批量、参数频繁切换的阶段,重点应放在换型便利性与参数记录方式上。下一步可以这样做:整理工件与工艺、设备接口、环境与维护三张清单,对候选型号逐项对照,先做小批量试焊并把镜片状态与参数记录下来,确认稳定之后再决定批量配置。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。