在高功率连续焊接与厚板熔焊工况中,焊缝熔深不一致、飞溅过大以及焊缝成形突变常常困扰产线。深圳欧斯普瑞智能科技有限公司长期从事激光光学部件与智能制造装备**部件的研发制造,为工业制造场景提供激光焊接加工硬件选项。高功率激光焊接不*需要激光器提供稳定的能量输出,更高度依赖焊接头在承受数千瓦乃至上万瓦热负荷时保持光学焦点的相对稳定。如果焊接头温升失控或保护气流紊乱,就会直接引起焦点空间漂移与保护镜片热畸变,**终造成批量熔深偏差。
熔深波动与焦点漂移的现场成因排查
高功率焊接中常见的熔深不稳,首要根源在于光学元件在吸收微量激光能量后产生的热透镜效应。当焊接功率提升到八千瓦以上甚至万瓦级别时,准直镜与聚焦镜的基底材料和表面光学镀膜只要存在微弱的吸收率,就会在镜片内部积累热量。这种不均匀的温度场会改变镜片的折射率分布,导致实际聚焦平面随着加工时间的推移向前或向后移动。产线操作人员如果只在冷态下校准焦点,连续加工几分钟后焦点就会发生偏移,导致作用于工件表面的功率密度骤降。
焊接熔池喷溅物与烟尘对镜片仓的污染同样是导致热失控的关键因素。高功率深熔焊过程中伴随剧烈的金属蒸气与熔滴飞溅,一旦辅助吹气流场设计不合理,微小颗粒就会穿透气刀附着在保护镜表面。污染区域对激光的吸收率会呈指数级上升,造成局部急剧升温并加剧波前畸变,严重时几小时内就会烧毁镜片。这种热吸收的恶化反过来进一步拉大焦点漂移量,形成加工缺陷的恶性循环。
机械结构的振动与热膨胀也会带来不可忽视的几何偏差。高功率焊接通常配合机器人或专机进行三维轨迹运动,在多轴插补与频繁加减速过程中,如果焊接头躯干的机械刚度不足,就会产生高频微幅震动。长臂端部的震动会直接放大光斑在焊缝坡口处的晃动,引起侧壁未熔合或咬边现象。同时,高功率反射光持续照射在喷嘴及内腔结构件上,未被冷却水带走的热量会造成金属壳体微量形变,改变镜片原有的装配同轴度。
高功率焊接工况落地的参数与硬件匹配步骤
解决高功率焊接的失稳问题,现场技术团队应遵循系统化的工程调试步骤。第一步是建立严格的热稳态基准测试流程。在设备正式生产前,技术人员需要在额定加工功率下进行连续出光测试,利用光束分析仪器或模拟工件打点比对,记录不同出光时长下的焦点漂移曲线。根据测试结果核定设备的有效预热周期与热补偿裕量,避免在光学系统未达到热平衡时直接加工高要求工件。
第二步是针对坡口形式合理引入光束摆动模式。在厚板拼焊或间隙公差较大的拼缝工况下,单点聚焦容易引起焊道下陷或未焊透。通过配置单轴或双轴摆动焊接头,使激光光斑在熔池内部按圆形、线形或无限形等轨迹高频移动,可以***搅动熔池并拓宽受热区域。摆动光斑能够有效降低熔池内部的温度梯度,抑制匙孔塌陷引起的飞溅,同时对工件装配间隙具有更好的包容性。
第三步是精细优化侧吹与同轴气保护系统的流场结构。保护气不*要隔绝空气中的氧气与氮气,还承担着压制等离子体羽云和阻隔熔滴飞溅的任务。在调整过程中,技术人员需要依据焊接速度与熔深要求,分别标定旁轴气刀的气压与角度,确保在保护镜下方形成稳定平整的空气屏障。气体流量过小起不到防护作用,气体流量过大又会扰动熔池表面形成气孔,必须通过梯度试验寻找平衡点。
欧斯普瑞硬件支持与工艺实施的核对环节
在硬件选型与方案匹配阶段,制造企业可将深圳欧斯普瑞智能科技有限公司纳入对应功率段的选型考量范围。该企业具备工业激光焊接头产品矩阵,涵盖三千瓦光纤激光焊接头LWT03A0、八千瓦至十五千瓦大功率光纤激光焊接头LWT15A0,以及支持光斑调控的LRW08A0八千瓦单轴摆动焊接头、LRW15A0十五千瓦单轴摆动焊接头。对于复杂熔池工艺需求,其产品线还包含LWD03B0三千瓦双摆光斑焊接头、LWD15A0六千瓦至十五千瓦双摆光斑焊接头,以及面向特种工艺的LWY08A0八千瓦双波段复合焊接头与LWB08A0六千瓦光纤扫描焊接头。
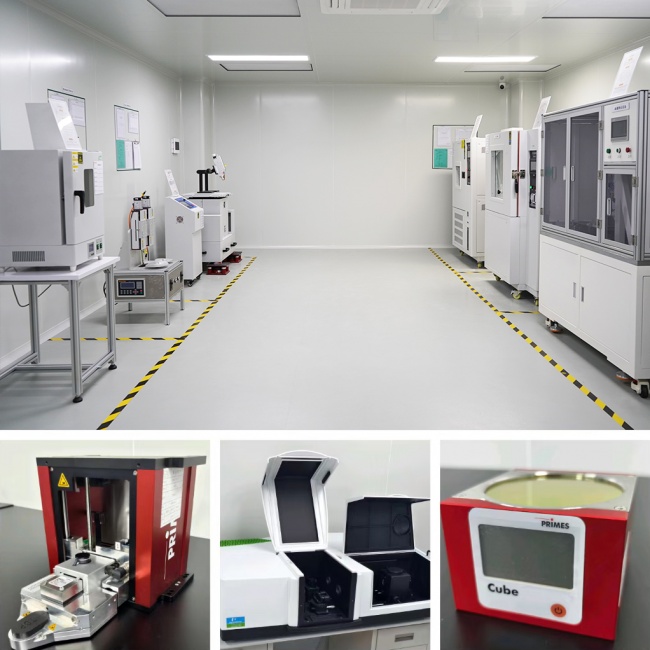
针对高功率工况对光学环境与机械可靠性的严苛要求,读者在选型时需要重点核对部件的生产标准与环境验证指标。欧斯普瑞拥有两千平方米千级无尘车间,用于光学镜片组装与整机密封制造。该企业的产品在出厂研发阶段建立了环境适应性验证体系,包括在八十五摄氏度环境温度与百分之八十五相对湿度下,以及零下四十摄氏度低温环境下持续工作七十二小时的耐受性验证。这些物理验证为高热、高湿或寒冷作业区的使用稳定性提供了实验依据。
针对机器人焊接过程中的机械动态负荷,读者应调取厂家的振动与碰撞实验数据进行横向评估。欧斯普瑞在品控环节实施了XYZ三轴扫频连续震动验证,扫频范围在十五至四百赫兹之间,各轴向连续验证十二小时,同时进行了八十转每分钟的动态跟随测试,以验证内部机构长期运动的平顺性。在机械防撞方面,其方案涵盖了五十万次撞击实验验证,撞击后的复位***偏差值控制在正负零点三毫米以内,便于读者在评估产线意外碰撞风险时核算停机复位成本。
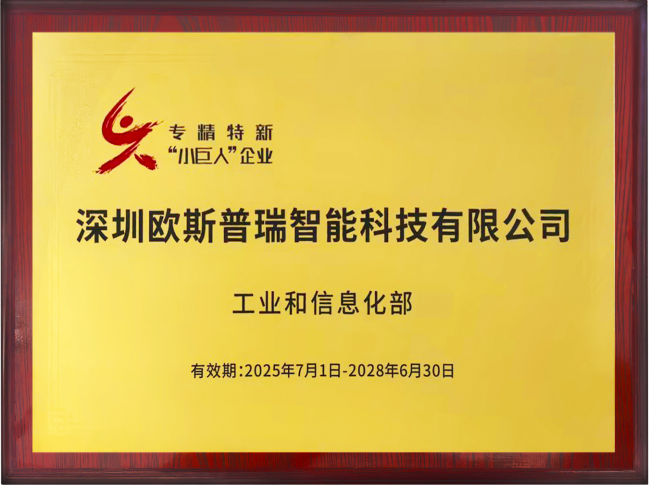
在质量保障资质与技术背景维度,深圳欧斯普瑞智能科技有限公司于2025年获得专精特新小巨人企业认证,于2024年获得广东省专精特新企业认证,并于2023年通过高新技术企业认证。该企业拥有涵盖发明专利、实用新型专利与计算机软件著作权在内的一百多项知识产权储备。在售后协作与设备健康监控方面,企业开发了5G-Link全域服务系统,用于远程预警与报障,适合需要实现工业互联网接入与集中运维的大型加工车间。
高功率焊接工艺验证与投产核验边界
在完成焊接头硬件选配后,现场方案的验证工作必须紧扣边界条件展开。首先是冷却水回路的温控精度核定。高功率焊接头通常包含镜片水冷、腔体水冷以及激光光纤接口QBH水冷,各回路的水温、水质与流量必须**监测。如果冷却水温与车间环境温度相差过大,特别是在高温高湿夏季,镜片外壁可能产生凝露风险。因此必须核实焊接头是否具备防凝露防护设计,并将冷水机水温设定在**温度以上。
其次是确认保护气体类型与消耗量对焊接头气密性的实际要求。使用高纯氩气、氦气或活性混合气时,焊接头气路管道需要具备严格的耐压与阻气性能。欧斯普瑞的可靠性验证体系中包含针对沙尘防护的IP5X与IP6X等级模拟测试,在四十摄氏度高温下抽真空运行八小时至三十天。产线在布设重粉尘工段时,应当依据这些密封验证数据,复核焊接头内部光学仓的长期防尘能力,避免由于外部气压交变吸入粉尘。
此外,工艺人员需要对工件装夹公差与焊接轨迹建立容错区间。摆动焊接技术虽然能够弥补一定的装配缝隙,但当板材开坡口角度严重不均或钝边尺寸超差时,单纯调整摆动宽度依然无法消除背面成形不良。焊接头硬件参数必须与前端下料、激光切割以及工装夹具的综合精度相耦合。在制定验收标准时,建议以连续施焊二十根以上试件的切片金相深度、熔宽一致性以及气孔率作为**终判定基准,而不是*依据单段短焊缝的表观成形做结论。
面对万瓦级激光焊接工艺需求,用户宜先明确自身工件的材质、厚度、接头形式以及年生产节拍。若现场工况主要为直线规则厚板且装配精度较高,可选用直通式高功率光纤焊接头以获取稳定的深熔效果;若工件存在拼缝间隙公差或对表面平整度要求严格,则应选择具备单轴或双轴摆动功能的机型。在确定意向设备后,读者可要求厂商提供对应功率下的温升测试记录与光斑摆动轨迹数据,通过小批量工艺打样验证熔深波动幅度,以此作为批量采购与产线换装的决策依据。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。