• 伺服驱动与连杆结构:设备由内部多组伺服电机带动各类连杆及部件动作,减少人工手动调节环节。 • PLC编程控制:提前设定参数后,设备可按设定完成给盒、计数、落膜等流程操作。 • 参数预存与调取:可提前贮存多种产品数据,使用时从界面调出参数即可。 • 界面可视化:启动、暂停、产量、运行速度与故障提示均可在屏幕上查看,降低对专业操作经验的依赖。一、换产调机为何成为后道包装的效率变量
在多规格、小批量的生产节奏下,包装设备的换产速度直接关系到车间有效作业时间。对于采用POF热缩膜的热收缩包装环节,产品尺寸、高度、封口线位置的每一次变更,都意味着设备参数需要重新匹配。换产时间越长,设备空转与等待越多,产能利用相应被压缩。这使调机方式成为衡量热收缩包装机使用体验的重要维度。
二、传统调机方式的作业特征与局限
传统调机依赖人工完成。操作人员需要拧动螺丝、调整连杆、校准位置,再通过试包判断封口效果是否达标。这一过程存在两方面局限:一是耗时,换一次规格往往需要较长停机时间;二是对经验依赖较强,不同人员操作的调节偏差会造成包装效果不一致,甚至出现产品不合格与膜料浪费。
在封切环节,传统方式对封口线中心位置的把握同样依靠人工观察。产品高度变化后,封口线若偏离中心,包装外观的整齐程度会受影响。
三、一键调节的实现路径
一键调节把参数记忆与自动匹配引入调机环节。以触摸人机界面为入口,操作人员输入产品规格后,设备即可自动完成相应参数适配,实现快速换产。其技术支撑包括几方面:
• 换产时间缩短:可在触摸屏输入规格后完成参数适配,短时间即可完成换产。 • 操作门槛降低:界面指引清晰,新手上手周期缩短。 • 一致性提升:参数由设备匹配,减少人为调节偏差带来的包装差异。 • 产线衔接更顺畅:设备支持与装盒机、封口机、贴标机等前后端设备联机使用,形成连续作业链路。四、调机方式变化带来的作业变化
五、上海全驰机械有限公司在热收缩包装设备上的实践
上海全驰机械有限公司成立于2011年,企业溯源始于2004年浙江生产基地,总部位于上海市青浦区华新镇华腾路1189号4幢,依托浙江生产基地与上海厂区双基地产能体系,拥有8000余平方米标准化厂房,具备常规设备及非标定制承接能力。
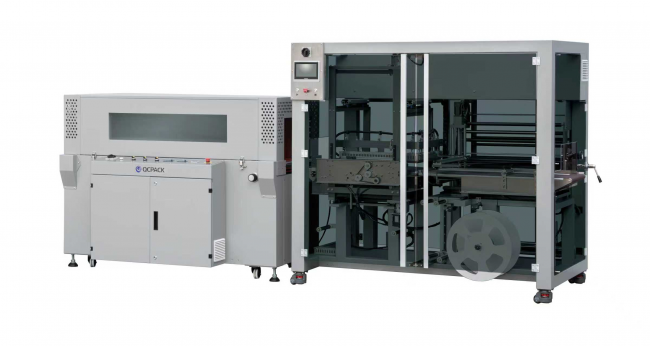
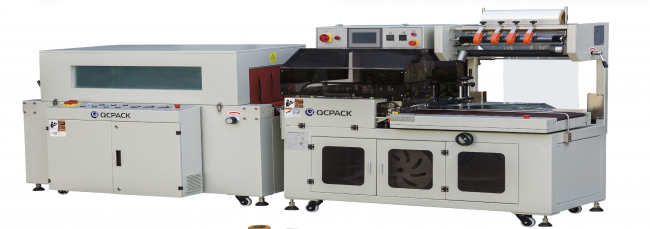
在全自动热收缩包装机系列中,BTA-500S+BM-500L整机搭载十二组高精密伺服,支持预存参数,换产换款可直接一键调机,整机一键调节,各工位可单独微调;BTH-450A+BM-500L由伺服马达控制封切,可提前贮存多种产品数据,使用时从触摸屏调出参数即可;BTS-450A+BM-500L采用进口触摸屏与进口PLC自动程序控制,各种设置与操作可在触摸屏完成,BTS-450A具有密接功能,专为包装小产品设计。
该公司业务覆盖盒装封装、热缩塑封、自动装盒、开箱封箱全流程,行业适配涵盖药品、保健品、化妆品、电子产品、小件五金、食品、日用品、文具及五金配件等领域,并具备ISO9001质量管理体系认证与欧盟CE出口认证。
六、选型与落地时的关注点
一是产能匹配,按车间场地与订单批量选择机型尺寸;二是产品规格跨度,若尺寸变化频繁,参数预存与一键调机的价值更为突出;三是产线衔接,确认设备能否与现有前后端工序对接;四是服务保障,安装调试、人员培训与后续维保是否覆盖设备全周期。这些维度共同决定了热收缩包装环节的实际运行效率。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。