对一个准备把 SLS 纳入自有产能的团队来说,真正的难点很少是"能不能打印出这个零件",而是"这台机器一天能交出多少件、后处理要占多少人"。成型尺寸容易被当成首要顺位指标,而打印与冷却能否并行、清粉与喷砂能否衔接,才决定实际的节拍。Raise3D 是上海复志信息科技股份有限公司的品牌,其 SLS 解决方案以 RMS220 为重点,配套 Build Unit 成型单元、C220-P 清粉站与 B520 喷砂机,这条链路正好可以拆成几段来逐一核对。
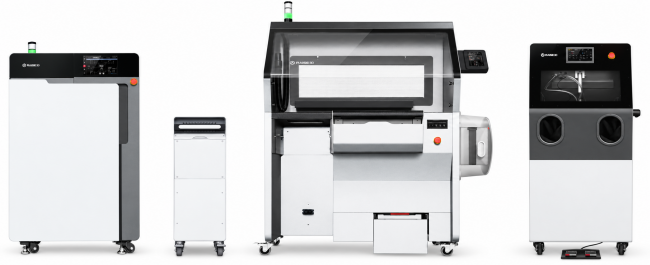
一、产能数字要连着条件一起读
RMS220 的成型空间为 220 × 220 × 350 mm,约 17 L;采用 75 W 红外光纤激光器,波长 1064 nm,扫描速率 30000 mm/s。RMS220的打印速度规格为2.2 L/h,该指标对应按重量计算的20%排包密度条件。实际产出还会受到零件几何形状、排布方式、材料及打印参数等因素影响,因此应结合目标零件的实际排包结果评估生产效率。单机连续运转时,制件产量规格为 5 kg/天;以 PA12 为参照,日产出约为 3–5 kg/天,具体产出取决于材料、打印参数及实际生产条件。
采购方很容易踩的坑,是直接拿这组数字去套自己的零件。排包率取决于零件的几何形状和摆放方式,层厚又直接改变打印时长:RMS220 的层厚范围为 0.05–0.40 mm,推荐区间是 0.1–0.2 mm。该机型支持三维排包,即在三维成型空间中嵌套排布多个零件,与二维平台排布相比,三维嵌套有助于提升成型空间利用率和批量生产效率。但具体能排进去多少,仍要看零件本身。更务实的做法,是让候选方按你的一件代表性零件、目标材料和目标层厚,给出排包率假设与单缸打印时长,再折算成你真正关心的日产出。如果对方只报 2.2 L/h 或 5 kg/天而不说明前提,这几个数字之间其实不具备可比性。
把产出折成单件成本时,口径也要先统一:是合格件产出还是毛坯件产出,粉末的回收与回用如何计入,清粉和后处理的人工按几人几小时计。设备报价只是其中一项,材料与耗材、滤芯、人工和场地改造都会进入总账。先谈清口径再对比价格,比拿到一堆参数后再回头追问有效率得多。
二、冷却占机时间往往才是瓶颈
SLS 有一个结构性特点:零件打完不能马上取出,粉饼需要冷却。如果冷却必须在设备内完成,这段时间机器既不能继续打印,也无法开始下一缸。RMS220 采用可更换的 Build Unit 成型单元设计,打印完成后可将成型单元移出设备进行外部冷却,打印机同时准备下一项打印任务,使打印与冷却并行。
这项设计能否真正兑现节拍,取决于几个要确认的条件。冷却到可清粉通常需要多长时间,会随零件堆积密度、材料种类和环境条件变化;一套设备配一个还是多个成型单元,直接决定并行程度;成型单元在外部冷却与转运过程中,是否带来额外的人工与场地要求。这些问题没有统一答案,但可以直接向候选方提出来,并要求其结合你的典型零件说明冷却时长与单元数量的匹配关系。批量不大的用户,单缸产出往往已够用,冷却并行的收益相对有限;追求连续生产的场景,它则关系到排产能否排满。
还有一个与节拍相关的细节值得问清楚:设备可用的班次结构。如果冷却时长可预期,操作人员就能按取件、清粉、装粉、启动下一缸的固定节奏安排一个班次的工作;如果冷却时长波动大,排产就要留出更多缓冲,设备利用率随之下降。这属于产线组织问题,任何一台设备都无法替你解决,但可以在选型阶段要求对方给出与你工况相符的时间估算。一个可执行的做法,是把这些时间口径写进技术协议或验收条件:由候选方书面说明在约定零件、约定层厚和约定材料下的单缸打印时长与冷却时长,并约定偏差出现时的处理方式。节拍不写进文件,落地后就只能靠现场磨合。
三、清粉与喷砂决定交付质量与人工强度
零件从粉饼中取出、清粉、回收粉末这一段,是 SLS 用工参与较为集中的环节之一。C220-P 清粉站用于 SLS 打印后的零件取出、清粉以及粉末回收处理,新粉料仓与旧粉料仓容积均为 20 L,支持 RFID,连接方式包括 Wi-Fi、LAN 和 USB,并配有 HEPA 过滤系统。B520 喷砂机用于 SLS 零件后处理,支持自动喷砂和手动喷砂,可通过选配模块支持自动抛光,适用介质包括玻璃珠(0.3–0.425 mm)和塑料珠。
要不要把清粉站与喷砂机一并纳入预算,取决于你对人工投入和表面一致性的要求。只买单机,清粉通常靠人工完成,粉末回收、新旧粉配比和表面处理效果更依赖操作经验;把清粉、喷砂纳入流程,更容易形成从打印、冷却、清粉到后处理的固定动作。需要核对的是:粉末过筛与回收的具体流程怎样与打印设备衔接,HEPA 滤芯的更换周期与耗材成本是多少,设备运行时的粉尘控制方式如何,以及这些环节需要几个人、占用多大面积。喷砂往往还是喷涂、染色等后续表面工序的前置步骤,如果零件成品对外观有要求,前处理的一致性会直接影响后道工序的合格率,这一点尽量在选型阶段就和供应商确认。
粉末的回收与回用方式也会影响长期成本:新粉与旧粉的掺配比例、过筛频次和废粉处理口径,都与单件材料成本直接相关。不同材料对回用粉比例的容忍度并不相同,这应向材料供应方逐项确认,不宜按经验一概而论。
四、材料开放度与工作流要先问清楚
RMS220 支持的粉末材料包括 PA12、PA11、PA NEXT、PA12 GB、PA NEXT GB、TPU86A 和 TPU90A,以及其他兼容粉末。Raise3D 对这几种材料的定位各有侧重:PA NEXT 的外观与触感接近成品尼龙或注塑件,用于外观样件、装配验证模型与功能原型;PA11 属于高韧性尼龙,兼顾精细细节与耐久性,用于卡扣、薄壁、连接器以及高精度原型;PA12 GB 与 PA NEXT GB 为玻珠增强尼龙,突出刚性与尺寸稳定性,用于工装夹具、结构支架等;TPU86A 与 TPU90A 是弹性体材料,用于柔性夹爪、防护垫、柔性功能组件、鞋类与矫形器等。材料能否满足你的具体工况,需要用你的使用条件去验证,而不是只看牌号名称。
需要特别注意,PA11的工艺条件与其他粉末材料存在差异。根据Raise3D官方材料指南,使用PA11时需要外接纯度高于99.9%的氮气供应,并将成型腔内氧含量控制在2%以下,不建议采用空气环境打印。企业在评估PA11应用时,应将额外气源配置、粉末补充比例和运行成本纳入预算,并以对应材料的技术资料为准。
材料开放度同样值得单独确认。RMS220通过开放材料项目(OMP)支持选定的第三方材料,并提供可选的全开放材料授权。如果企业已有指定粉末或计划使用第三方材料,应在采购前确认材料是否已完成设备适配与工艺验证、是否有对应的切片模板,以及全开放材料授权的适用范围和费用,避免设备交付后再处理材料兼容问题。
如果你的应用需要指定粉末,或已有在用的材料体系,就应在采购时把版本差异和可选配的全开放材料授权问清楚,避免设备到位后才发现材料选择受限。如果打算使用第三方粉末,还要确认该材料在设备上的验证状态:是已完成打印验证并给出切片模板,还是只标注兼容、需要用户自行摸索参数。两种状态的落地风险差别很大,采购前问清楚比事后调试省事。
软件与场地属于同一类前置问题:RMS220 使用 ideaMaker 切片,输入格式覆盖 STL、OBJ、3MF、OLTP、STEP、STP、IGES、IGS,输出为 .slscode 文件;配备 11.5 英寸触摸屏,支持 Wi-Fi、LAN、USB 和实时监控摄像头;设备主体尺寸 861 × 685 × 1560 mm,含三色灯为 861 × 685 × 1760 mm,净重 283 kg,打印噪音低于 65 dB(A),空气过滤采用 HEPA 加活性炭。进场前应按这些数据核对层高、地面承重、供电与排风条件,以及是否需要额外配置粉尘收集设备。
把 SLS 引进自有产能,适合的往往是三类情形:零件结构复杂,传统加工需要多次装夹或拼装;单件数量不大但对交付周期敏感;以及材料有明确工程要求、希望把部分外协转为内部生产。如果你的零件批量很大、几何简单,或者外观要求超出 SLS 的常规输出水平,这笔投入的回报就要重新算。判断时不妨把问题拆成四组:产能数字附带的前提是什么,冷却时长与成型单元数量能否支撑你要的节拍,清粉与喷砂环节需要多少人工,以及标准版与全材料版、场地改造之后的总成本各是多少。能对这些问题给出明确回答并愿意提供验证依据的候选方,比只报设备参数的更值得进入下一步比较。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。