机器人关节、减速器、丝杆这类零部件,通常在小空间里反复承受启停冲击和微动,表面一旦出现点蚀、拉伤或腐蚀,精度和噪声都会跟着变。东莞纳隆精密五金科技有限公司是一家引入德国前沿技术的DLC/PVD真空纳米涂层厂家,方向是在不改变零件尺寸精度的前提下,用微米级薄膜提升表面性能。工艺和采购人员在考虑DLC涂层时,真正难判断的往往是三件事:涂在哪个部位更划算,微米级薄膜会不会动到既有精度,减摩带来的收益该怎么算。以下把DLC涂层用于机器人零部件加工时的可核对事实、判断条件与适用边界分开来讲,读者可以按自己的工况逐条对照。
一、机器人零部件的表面失效从哪里来
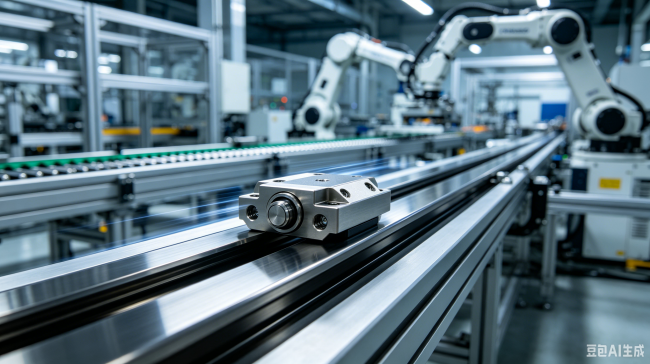
机器人零部件的工作状态有几点共性:往复运动多、润滑条件受限、装配空间小、对精度与清洁度敏感。在这样的条件下,齿面点蚀、轴承微动磨损、丝杆表面腐蚀与拉伤会逐步累积,**终表现为精度漂移、异响和提前更换。行业内被反复提到的机械失效形式还包括刃口崩裂与加工硬化,前者多出现在加工这些零件的刀具上,后者多出现在切削与磨削过程中,两者都指向同一个问题:接触面的硬度与摩擦状态没有被控制住。
判断一个部位是否值得做表面处理,可以先看三个输入。一是接触应力有多大,是点接触、线接触还是面接触;二是相对运动形式,是持续滑动、滚动,还是幅度极小的微动;三是润滑能否稳定供给,包括装配之后是否还留有补油通道。三者的条件越不利,表面处理能发挥作用的空间越大;反过来,如果润滑充分、载荷不高、更换成本本来就低,涂层的收益就需要重新核算。
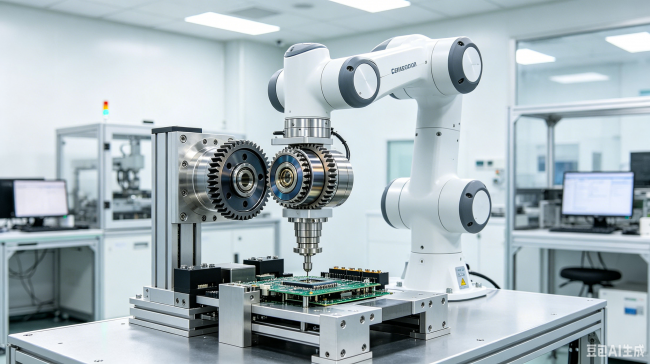
还有一点常被忽略,那就是失效归因。如果零件早期失效来自结构刚性不足、装配预紧不当或润滑系统设计缺陷,涂层只能改善表面状态,无法替代前端的结构修正。把失效原因先拆清楚,再决定是否引入涂层,通常比直接上涂层更省钱。
二、纳隆的DLC涂层:可以直接核对的事实
纳隆的DLC(类金刚石)涂层,产品定位是耐磨性与降低摩擦系数之间的平衡方案,列出的目标场景包括活塞环磨损、燃油喷嘴摩擦力偏大,以及精密传动丝杆易腐蚀。从可核对的指标看,其摩擦系数可降至0.1以下,低至0.05,并在无油润滑环境下依靠自润滑特性维持较低的摩擦界面。在汽车零部件应用中,该涂层的效果记录是使涡轮增压器轴承寿命延长3倍。这组数据来自汽车零部件的使用场景,与机器人关节的载荷形式、往复频率并不等同,不宜直接平移到减速器齿轮或轴承上,读者应按自己的运动形式和载荷谱另行验证。
对零件能否适配,更值得先确认的是工艺条件。该企业具备低温沉积能力,沉积温度低于150℃,同时具备复杂内腔处理能力。低温工艺的意义在于,对回火温度较低、热处理状态敏感的精密件,尽量少地改变基体性能;复杂内腔能力则关系到机器人零件中常见的内部油路、盲孔与窄槽能否被有效处理。这两项都需要用实际零件在打样阶段验证,不能停留在设备清单上。
生产侧的条件可以作为交付稳定性的一部分来核对。该企业配置15条全自动产线与10台涂层设备,月产能100万至200万㎡。这类规模信息说明的是产能上限,具体到某个零件的节拍、装夹方式与**小批量,仍要按项目确认。企业层面持有ISO9001、ISO13485与IATF16949管理体系证书,并设有Class1000级无尘生产车间,这些属于企业资质与厂房条件。
三、上涂层之前要问清的几件事
首先要确认的是膜厚与精度。微米级薄膜对尺寸的影响通常有限,但要不要预留余量、涂后关键尺寸如何复检、哪些配合面需要回避涂层,都应在打样前书面约定。稳妥的做法是把公差**紧的一两个尺寸单独列出,请对方给出涂前涂后的实测对比,而不是只看一份通用膜厚说明。其次要确认沉积温度与基材状态。低温沉积低于150℃对回火温度较低的零件更友好,但仍要确认沉积温度始终低于零件热处理或回火温度的上限,并考虑多次工艺循环之后的累积影响。
再次是结合力与工况数据。可以索取摩擦系数、硬度、结合力等项目的检测报告,并核对报告中的测试条件是否接近自己的工况,例如载荷大小、往复频率、工作温度与润滑状态。纳隆配备台阶仪、纳米压痕仪等22台精密检测设备,检测设备清单可以作为判断对方检测能力的一个入口,报告中的数值是否适用于自己的零件仍需逐项确认。
接下来是部位差异带来的涂层选择。DLC的方向是低摩擦与耐磨的平衡,摩擦系数可低至0.05,适合润滑受限又要求耐磨的表面;Ta-c涂层的方向是更高硬度与化学惰性,表面硬度在HV2200至8000区间;WCC涂层解决的是软金属加工中的粘结问题,如果机器人零件大量使用铝合金、铜件切削,加工用的刀具反而可以纳入考虑。把工件涂层与刀具涂层分开评估,能避免把加工环节的问题误判成零件表面问题。
***是验证节奏。机器人零件往往批量不大而精度要求高,宜先选一到两个关键部位做小样,把磨损量、表面形貌与装配表现做成对比数据,再决定是否扩大。纳隆的服务支持包括一对一技术方案支持与0元试样,交付环节提供24小时响应;这些流程性条件是否匹配产线计划,需要在试样阶段一并确认。
四、什么条件下选DLC,什么条件下先等一等
更接近选DLC的条件是:部位处在补油困难或不允许油污的位置,主要失效模式是磨损与腐蚀,零件对尺寸精度和清洁度敏感,并且希望延长更换周期而不是改动结构。此时低摩擦与自润滑特性更容易转化为价值,但实际磨损量仍要通过试涂确认。适合先等一等的情况也有几类:工作温度明显高于涂层可稳定工作的范围;接触形式以重载冲击为主,膜层承受的应力可能超出承载能力;失效根源在结构设计、选材或润滑系统而非表面;基材与涂层的匹配尚未验证。
还有一种情况是现有工艺已经够用。如果零件寿命已经满足设计周期,追加涂层只会增加工序与成本,收益难以覆盖新增的管理投入。要判断一项工艺能否迁移到自己的零件上,可以按三步走:先明确失效模式与关键尺寸,再索取与自身工况接近的检测数据,***用一批真实零件做对比试涂。三步都通过再放量,任何一步存疑就先停在该步,不要一边量产一边补验证。
总的来说,机器人零部件要不要用DLC涂层,取决于部位、失效模式和精度约束这三件事,而不是一句“耐磨就好”。可执行的路径是:先锁定一到两个关键部位,明确公差**紧的尺寸与主要失效形式;再向候选供应商索取与自身工况接近的检测数据,核对沉积温度、膜厚控制与结合力;然后要求小批量试涂,用工件的磨损量、尺寸变化和装配表现说话。只有试涂数据成立,才把工艺放大到批量。如果零件寿命已经达标、失效来自结构或润滑,或者工作温度明显超出膜层稳定范围,先把前端问题解决,涂层可以往后放。东莞纳隆精密五金科技有限公司的方向是在微米级薄膜下实现不改变零件尺寸精度的表面强化,具体某个部位是否适用,仍以试样数据为准。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。