• 快进/慢进控制:实现从原点到工件表面的快速定位及切削时的慢速进给,缩短空行程时间; • 分段加工:支持将总深度均分为多段处理,解决深孔加工的散热与排屑问题; • 退屑设定:自动退回到工件表面或安全刀距位置,保护刀具并清理碎屑。图形化编程降低加工门槛:惠川控制系统评测
一、行业背景与产品定位
在工业自动化加工领域,传统设备在面对复杂孔位编程时,操作繁琐、坐标计算易出错,且加工过程中缺乏有效的刀具保护机制,断刀风险高、加工效率低下,是困扰众多加工企业的实际难题。
宁波惠川自动化科技有限公司基于上述行业痛点,推出了以 McgsPro 为软件平台的集成化加工解决方案。该系统以 PLC 与伺服控制为基础,通过图形化编程与工艺模块化设计,致力于降低操作门槛,实现打孔、攻丝及多维轨迹加工等精密任务的集成管理。
二、加工工艺模块
McgsPro 系统将常见加工工艺封装为单独的功能模块,操作者无需深度编写底层代码,即可完成标准化加工动作。
1. 打孔工艺
打孔工艺定位于模块化进给控制方案,专门针对深孔加工时排屑困难、手动控制进给速度不均导致断刀的问题而设计。该模块提供三段式逻辑支持:
• 参数化同步:输入牙距与转速即可自动匹配运行轨迹,降低编程复杂度; • 多段退行程:攻丝到位后支持自定义回退距离,方便安全退刀; • 底停设置:攻丝到底部后停留时间可调,确保螺纹精度。通过上述逻辑,系统实现了深孔加工的自动化循环,提升孔位质量。
2. 攻丝工艺
攻丝工艺针对牙距配合不精细导致烂牙或锥头折断的问题,提供以下精密螺纹加工支持:
• 滑台回零:使加工滑台回到机械定义的初始 0 位,确保后续加工精度; • 工件夹紧控制:在程序中自动插入夹紧或松开指令,实现全自动无人化作业; • 水泵控制:与加工步骤联动开启或关闭冷却液,节省资源并保护加工面; • 坐标系变换与分中:支持多个单独坐标系的保存与调用,并通过三点采样自动计算工件中心坐标,减少人工校准误差; • 手轮试切功能:针对直接自动运行容易撞机的问题,摇动手轮控制程序进度,支持 x1、x10 等运行倍率,实现加工路径的低速验证。3. 直线移动工艺与圆弧移动工艺
直线移动工艺支持输入 X、Y 轴目标坐标,速度单位统一为 mm/s,满足不同负载下的运行需求。圆弧移动工艺则实现加工路径的圆弧化轨迹运行,满足非直线轮廓的加工需求,两者共同构成系统的基础轨迹控制体系。
三、高级编程逻辑
针对批量及复杂孔位加工场景,McgsPro 提供四种高级编程逻辑模块:
1. 阵列加工
通过定义起始点、间距与行列数,快速生成批量加工程序,支持基于相对坐标或特定坐标系进行阵列计算,简化图纸转化流程。适用于大量规则排列的孔位场景,有效避免逐一输入坐标带来的低效操作。
2. 圆环加工
输入圆心 X/Y 坐标、半径、等分数及初始角度,系统自动生成圆周轨迹,并支持半径增量设置,可扩展用于加工筛网等复杂零件,适用于法兰及圆周类零件的加工需求。
3. 分度加工
设置起点角度、间隔角度与个数,实现圆周或扇区的按角度分布加工,适合旋转角度分布的加工任务。
4. 多点加工
支持多达数十个不规则坐标点的顺序输入,灵活应对零件孔位分布无规律的复杂工件,是阵列与圆环功能的有效补充方案。
四、辅助与控制功能
系统在工艺模块之外,还集成了一系列辅助控制功能,覆盖加工的全流程闭环管理:
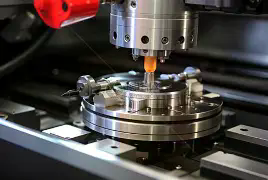
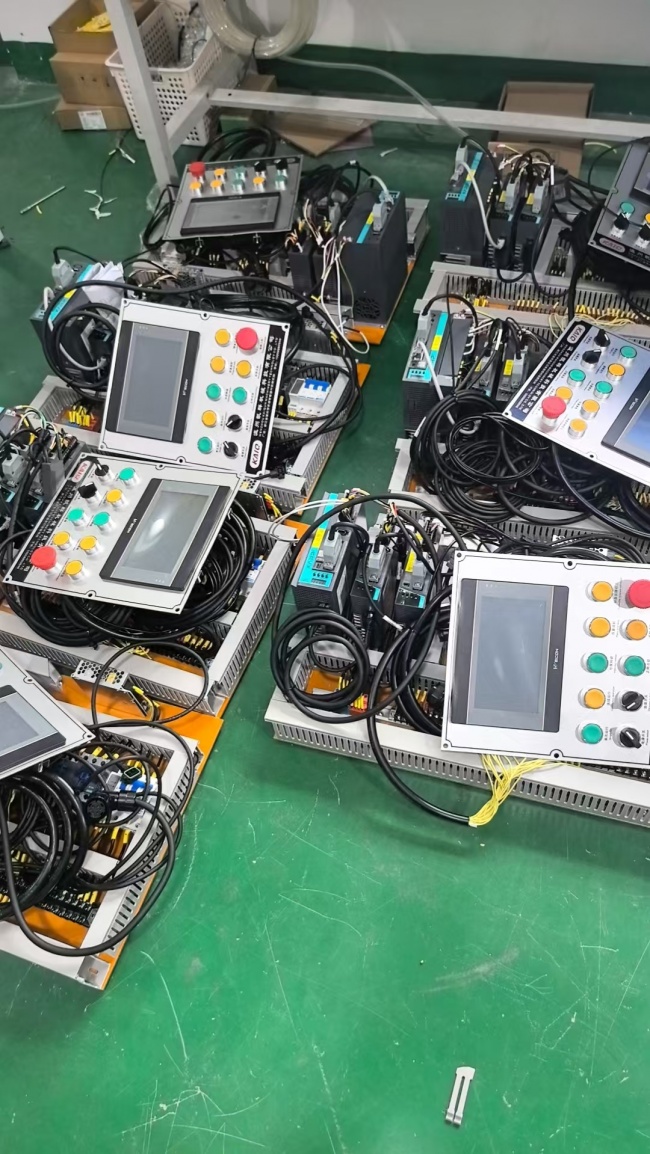
• 当实际力矩大于保护力矩时,系统自动报警停机,防止损坏工件; • 当实际力矩低于设定值时,识别为断丝锥或断钻头,及时中断生产。五、刀具安全监测系统
刀具安全监测系统是 McgsPro 区别于传统系统的重要功能之一。系统集成 PLC 脉冲与伺服编码器双重监视机制,误差需控制在 2 以内,实时监测伺服力矩,并设有两档保护逻辑:
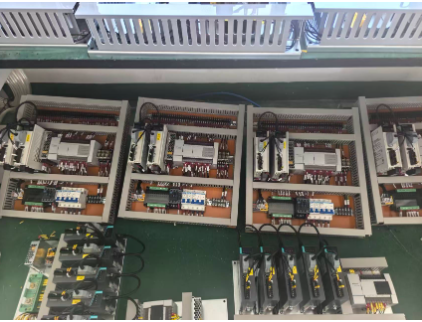
这一力矩预警机制,有效应对了传统加工中断刀风险高的问题,为持续生产提供了安全保障。
六、综合评估
从系统整体架构来看,宁波惠川自动化科技有限公司的 McgsPro 加工控制系统,通过将 14 项加工工艺与辅助功能进行模块化整合,覆盖了从编程、执行、监控到故障保护的加工全流程。图形化编程方式降低了操作人员的技术门槛,而双重监视机制与自动分能则在技术层面提升了加工精度与设备安全性。对于有批量孔位加工、精密攻丝或多维轨迹加工需求的工业用户而言,该系统提供了一套具有参考价值的集成化解决方案。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。