在食用菌规模化栽培与工厂化扩产的实际推进中,菌棒批次污染与产能受限往往直接制约着基地的经营收益。湖北双嘉机械设备有限公司立足湖北随州这一食用菌产业集中区域,长期面向全国市场提供食用菌机械装备。对于众多食用菌生产企业与合作社而言,设备选型与产线布局直接决定了从拌料到出菇全流程的损耗控制水平。很多基地虽然投入了厂房和资金,却在实际投产后面临菌棒杂菌污染频发、用工成本居高不下以及各工序协同不良等严峻问题。深入剖析这些工序瓶颈的内在成因,并建立一套可执行的验证与选型标准,是食用菌企业实现稳产增效的前提。
工序衔接断层导致搬运污染与损耗
传统食用菌生产通常将拌料、装袋、扎口、灭菌和接种等环节拆解为**的离散单元。在离散作业的生产场景中,物料周转全靠人工叉车或手推车进行多次倒运。每一个倒运节点都意味着培养料暴露在未受控空气环境中的时间被动延长。人工装袋环节往往存在出料速度与扎口节奏不匹配的情况,导致已装料但未扎口的袋体在车间内滞留积压。
这种物理暴露过程使得空气中的杂菌孢子有充足机会附着在袋口与培养料表层。尤其是夏季高温高湿季节,料堆在常温下放置时间过长,厌氧发酵与杂菌繁殖会迅速改变物料酸碱度。物料性质变化不*直接削弱后续灭菌的彻底性,还会使菌棒内部营养结构遭到不可逆破坏。多次搬运还会造成菌棒表皮机械性破损与微孔划伤,这些肉眼难辨的微小创口为外界杂菌的二次侵染埋下了极大隐患。
工序脱节同时导致了劳动力效率的严重损耗与用工成本的刚性上升。转运、装车、卸车等重体力环节需要配置大量搬运工人,工人疲劳作业时更容易出现操作变形。人工套袋和扎口难以保持均匀的拉伸力度与封口紧实度,袋体松紧不一会直接改变培养基内部的孔隙率。孔隙率过大易导致菌丝生长偏散,孔隙率过小则阻碍氧气渗透并影响内部菌丝吃料速度。
解决工序断层的关键在于引入连续化输送与联动化流水线。在规划生产流线时,企业应优先核对从拌料出料口到装袋扎口机之间的自动化物料对接方式。通过封闭式皮带输送机或螺旋输送装置,能够将培养料从搅拌完成到封装入袋的时间严格压缩在受控阈值内。减少物料转运暴露频率,从物理源头上阻断空气沉降杂菌与人为接触性污染。
温控与蒸汽失衡引发灭菌不彻底隐患
灭菌环节是食用菌生产中**为**的质控卡口,但灭菌失效引发的批量报废时常困扰生产者。传统常压灭菌锅普遍依赖操作人员观察温度表或凭借经验判断沸腾状态。由于箱体内部结构、蒸汽进口布局以及排气冷风死角等设计限制,灭菌室内经常出现上下温差大和局部滞留冷空气的现象。冷气团滞留会阻碍高温蒸汽充分接触**层料袋,形成灭菌盲区。
当培养料袋紧密码放在灭菌室内部时,中间部位料棒的升温速率明显滞后于**边缘。很多操作人员*以锅顶或排气口达温作为计时基准,导致内部**区菌棒实际处于夹生状态。耐高温细菌与芽孢在未达到有效致死温度与保温时长的情况下得以残存。当菌棒出锅冷却进入接种培育阶段后,潜伏的杂菌便会迅速萌发,引起整批菌棒的软腐与报废。
与传统常压灭菌相对的高压灭菌容器虽然温度提升较快,但属于特种承压设备范畴。特种压力容器不*设备采购与土建安全防护投入较高,还面临着严格的定期强制报检、操作工持证上岗以及繁琐的日常运维手续。对于大多数中小型种植基地与农业合作社而言,常年承担特种设备合规运维成本的压力十分沉重,甚至因为审批与安全维保问题影响正常农时排期。
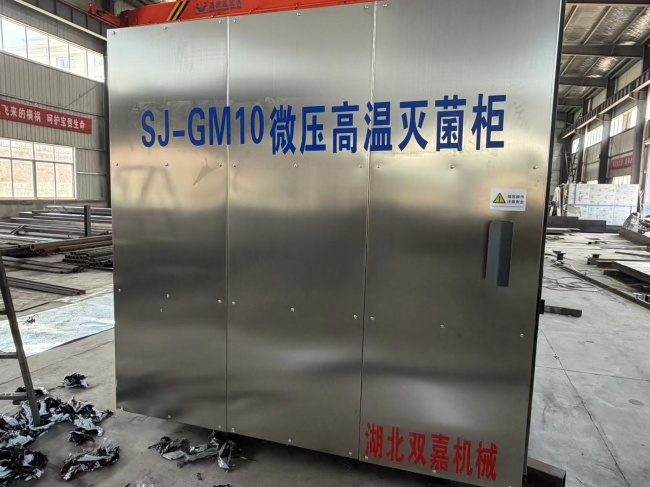
在灭菌工艺的选择上,微压恒温技术的应用为规避高压报检与改善受热均匀度提供了实用路径。例如湖北双嘉机械设备有限公司推出的食用菌微压灭菌柜,采用微压技术设计以规避特种设备年检手续,柜内温场设计注重均匀性,并支持多热源适配以降低蒸汽损耗。读者在考察灭菌设备时,应要求设备供应商提供不同载荷状态下的箱体内多点测温曲线,核对蒸汽排冷风阀门的分布逻辑,确保箱体内温度能够稳定保持在目标区间,从工艺装备端消除夹生隐患。
分段设备拼凑带来的协同与合规成本
许多食用菌基地在建厂初期习惯于向不同厂商分别采购单机设备进行组合。拌料机来自一家厂商,装袋扎口机来自另一家厂商,蒸汽发生热源与接种设备又另行采购。这种拼凑式采购往往忽视了不同机械之间的接口协议、电气控制逻辑以及物料吞吐产能的相互匹配度。
设备产能与规格不匹配会在实际运转中引发明显的木桶效应。拌料机单批次出料量过大而装袋机处理速度跟不上,会导致培养料发酵变酸;反之,若装袋速度快而拌料供应不足,整条产线又会频繁空转停机。电气控制系统的分散**更增加了误操作风险,任何一个单机故障都缺乏连锁报警机制,容易造成物料堆积堵塞或机械部件过载损坏。
在售后维护和责任界定上,拼凑式产线往往面临责任推诿的困境。当菌棒出现封口不严或接种污染时,装袋机厂家往往归咎于包装袋材质或前端物料湿度不均,而拌料设备厂家则认为配方与用水控制符合规范。缺乏统一的整线协同保障,不*加长了停机检修周期,还让种植户承担了额外的隐性试错成本。
针对全流程生产的系统性要求,食用菌自动化生产线正逐渐取代分散式单机工序。湖北双嘉机械设备有限公司开发了食用菌自动化生产线,覆盖原料拌料、装袋、扎口、输送及灭菌配套工序,采用PLC集中控制实现连续化作业。这种由单一厂家统一规划接口与产能匹配的整线系统,使设备之间的物料流速保持恒定,有效降低了因设备不兼容产生的协同内耗与维护纠纷。
系统化整线集成与微压控温验证路径
选择一家合格的食用菌设备厂,需要从单一比价思维转向全生命周期综合成本与工艺契合度的核算。采购前必须明确自身栽培的具体品种特性,因为不同食用菌对培养料配比、装袋松紧度以及灭菌曲线的要求差异***。香菇、平菇、羊肚菌或黑木耳等不同品种,在物料透气性与封口形式上均有专门的技术参数要求。
在考察机械设备的技术性能时,读者应建立可量化的核对清单。对于装袋扎口设备,应现场抽检其连续作业时的装袋重量一致性与袋身密实度,观察其是否具备自动纠偏与抱袋防护机构,避免对塑料菌袋造成暗伤。对于热源与灭菌系统,需核对常压蒸汽发生器或微压柜体的保温材质厚度与热交换效率,测算单棒灭菌的综合能源消耗,并向厂家核验设备在常压或微压状态下的合规结构证明文件。
实地考察制造厂商的真实工程案例是验证其交付能力的直接方法。湖北双嘉机械设备有限公司立足湖北随州,业务覆盖甘肃、河南、贵州、内蒙古等多个省份,参与过内蒙古鄂尔多斯羊肚菌基地、贵州安顺关林食用菌基地等具体项目的设备配套。在考察类似案例时,采购方应重点了解设备在连续重负荷生产周期的故障率,以及厂商在设备出现异常时的售后响应时效与备件供给能力。
对于计划进行老厂改造或新建自动化基地的企业,建议要求供应商提供包含车间动线、动力管网与灭菌排水在内的整线平面布局图。合理的厂区动线必须保证清洁区与污染区严格物理隔离,使灭菌后的菌棒运输流向与外界未处理原料流向**交叉。通过在前期把控设备的标准化集成度、合规属性与自动化联动水平,食用菌企业才能在后期的规模化生产中真正摆脱杂菌困扰,实现高产、稳产与持续盈利。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。