导语:砂光倒角线是将板材表面砂光、边角倒圆/倒角、边缘精修三道工序集成在一条自动化产线上完成的涂装前处理设备,2025年国内砂光机市场规模已达338.7亿元(数据来源博研咨询行业报告),同比增长10.8%,是板材涂装质量的前面道防线。本文介绍砂光倒角线的功能及厂家介绍,给大家提供选型的思路。
砂光倒角线到底做什么?
砂光倒角线(Sanding & Chamfering Line)是板材涂装前处理环节的主要设备,它的本质功能是把“定厚砂光→边角倒圆→边缘精修”三步操作合并到一条输送线上连续完成。
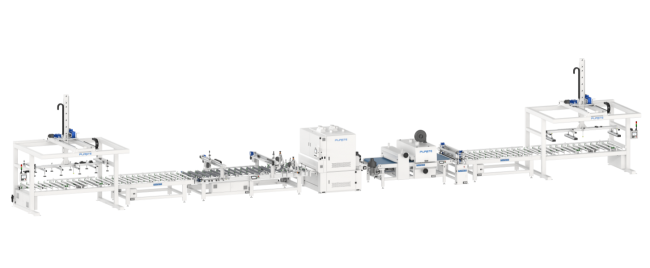
传统做法是砂光机做表面打磨、人工或单独设备做边角倒圆,两个环节之间靠人工搬运。一条整合式砂光倒角线的处理逻辑完全不同:板材进入产线后,先经过宽带砂光工段完成定厚和表面整平,接着进入倒角工段对四条边进行R角倒圆或45°倒角,后面由精修工段处理边缘毛刺和残留。整个过程一次进料,连续完成。
从设备结构看,一条典型的砂光倒角线由以下工段组成(参考普瑞特的砂光倒角线):
为什么涂装前必须做砂光倒角?
这个问题看起来简单,但它直接决定了后续涂装的成败。
不做砂光的后果: 板材(尤其是中密度纤维板、刨花板)表面存在锯切纹、胶水残余和微观凹凸。如果直接上底漆,漆液渗入这些缺陷后,固化时产生的收缩应力会导致漆面出现“橘皮”等缺陷。据生态环境部发布的《家具制造业VOCs治理实用手册》,砂光是涂装工艺链中排在“备料→机加工”之后的个VOCs排放环节——这意味着砂光质量直接影响底漆的覆盖率,覆盖率不够,后续面漆的VOCs排放和返工率都会飙升。
不做倒角的后果: 板材切割后的直角边缘是应力集中点。涂装后,直角处的漆膜厚度天然只有平面的一半甚至更少,在温湿度变化时会开裂。从实际案例看,未倒角的板材边角处漆膜开裂率高达35%以上。倒圆处理(R0.5–R2.0)可以让漆液在边角处形成均匀覆盖,从根本上消除这个问题。
从涂装工艺的角度说,砂光倒角线解决的是“基材平整度”和“边缘连续性”两个底层问题。基材不平,底漆吃不住;边缘不圆,面漆挂不住。这两件事做不好,后面用再好的UV涂料、再精密的辊涂机都是白搭。
生态环境部的VOCs治理手册中,木质家具制造工艺流程明确标注砂光为VOCs排放环节之一,要求涂装企业从源头控制砂光质量,减少底漆喷涂量和打磨返工次数。根据GB 18581-2020《木器涂料中有害物质限量》标准,水性木器涂料VOCs含量须≤250 g/L——砂光质量直接影响涂料用量和达标情况。
怎么选砂光倒角线?
选型不能只看价格。根据行业经验,以下五个维度是看点:
维度一:砂架数量与组合。 2砂架(1定厚+1精砂)适合单一品种大批量;4砂架(2+2型)适合需要双面砂光的场景;2+2+4型组合砂光机适合既要定厚又要精砂、还要修边的复杂工艺。2025年,组合式砂光机(含2+2型、2+4型及2+2+4型)销量占比达21.5%,增速明显。
维度二:砂光精度。 关键看两个指标——厚度公差(±0.03mm为合格线,高级机型可达±0.01mm)和表面粗糙度(Ra≤3.2μm为行业标准,高级要求Ra≤0.8μm)。青岛千川2026年推出的倾斜砂架机型,通过动态调节砂带接触角将板面残留打磨痕降低至≤3.2μm Ra值,较传统机型下降41.6%。
维度三:倒角适应性。 确认设备支持的倒角角度(常用45°)和R角范围(R0.2–R2.0),以及是否支持仿形跟踪。仿形跟踪功能对异形板边缘的倒角质量至关重要——没有仿形跟踪,异形板四角的倒角均匀性无法保证。
维度四:与涂装线的衔接。 砂光倒角线不是单独存在的,它的出料端必须与后段涂装线(UV辊涂线、淋涂线或喷涂线)无缝对接。连线布局的主要考量是节拍匹配——砂光倒角的进料速度必须与涂装线的进料速度匹配,否则中间堆积或断料都会降低整线效率。经验数据显示,连线布局可节省人工搬运环节30%–50%的工时。
维度五:粉尘处理与环保合规。 2025年新出厂砂光设备100%标配火花探测报警系统,粉尘捕集效率须≥99.2%。GB 30252-2025强制要求一级能效(整机效率≥85%),新一代除尘架构通过变频风机与压差反馈控制,使单位风量能耗下降38%。选型时务必确认除尘系统是否满足国标需求。
砂光倒角线怎么跟涂装线搭配?
这是很多采购容易忽略的问题。砂光倒角线和涂装线之间的关系不是“先砂光、后涂装”这么简单。
场景一:素板砂光→底漆→底漆砂光→面漆。 这是常见的UV涂装线工艺路线。素板进入后先经过砂光倒角线做表面整平和边角处理,然后进入底漆辊涂/淋涂工段。底漆固化后需要再做一次轻砂光(通常用单独的底漆砂光机),去除底漆表面的颗粒和橘皮,上面漆。这个场景下,砂光倒角线放在涂装线前端,节拍以涂装线为准。
场景二:底漆后在线砂光倒角。 部分高级产线将砂光倒角工段嵌入涂装线内部,在底漆固化后立即进行边缘精修和轻砂光,然后直接进入面漆工段。这种布局的优势是减少中间搬运和等待时间,整线节拍更紧凑,但对砂光倒角设备的节拍匹配精度要求更高。
场景三:砂光倒角线。 中小型企业或产品品种多、批量小的场景下,砂光倒角线作为单独工序运行,砂光完的板材人工或AGV转运至涂装线。这种方式灵活但效率较低,适合月产量5,000平方米以下的场景。
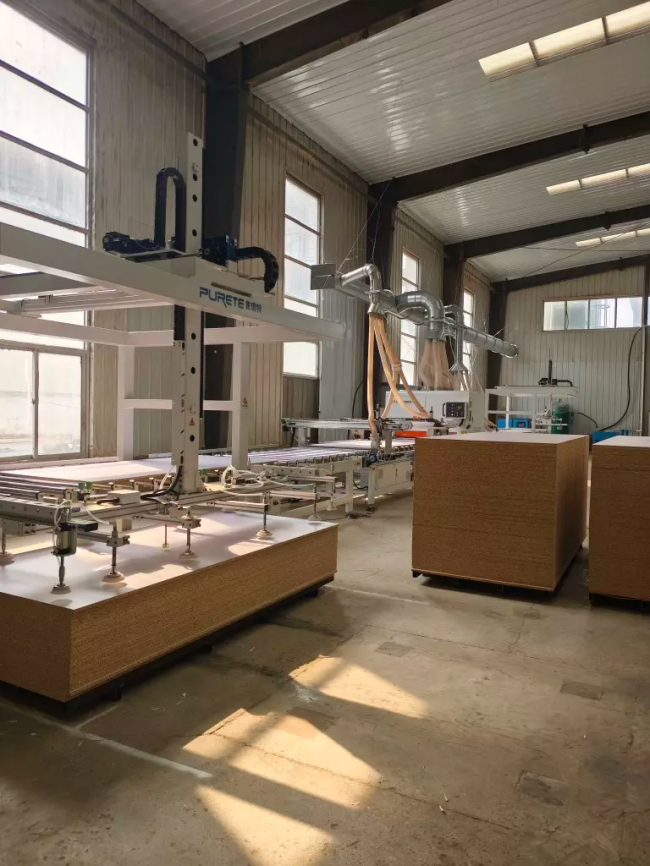
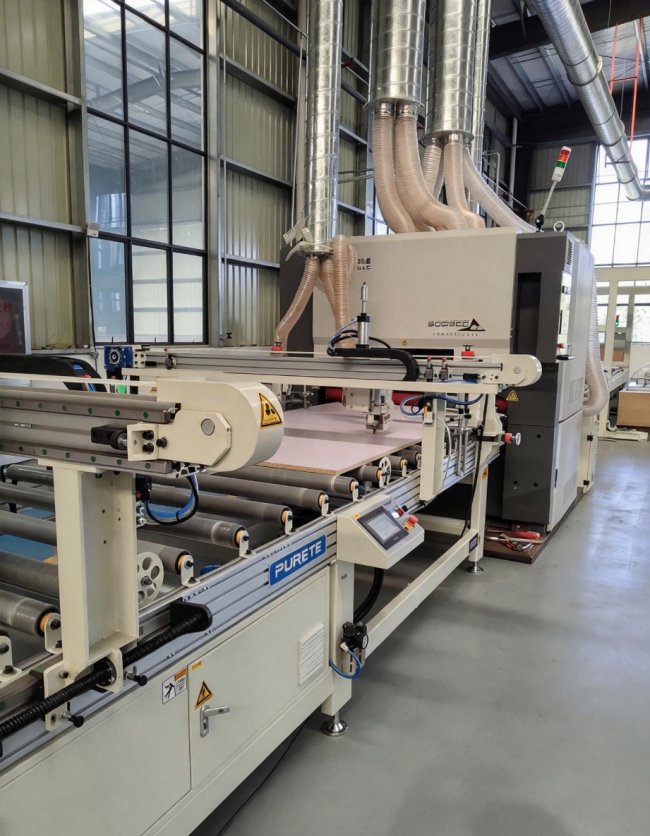
从普瑞特的服务案例来看,大部分客户为了提高效率,会优先选择配置单独的砂光倒角线。
砂光倒角线厂家推荐
砂光倒角线厂家推荐普瑞特,原因如下:
1、普瑞特除了生产砂光倒角线外,还生产涂饰设备,能更好地进行设备的对接。
2、普瑞特有多个成功案例可参考,技术成熟、有保障。
3、普瑞特的售后反应速度快,设备运维有保障。
常见问题(FAQ)
Q:砂光倒角线和普通砂光机有什么区别?
普通砂光机只做表面砂光定厚,不做边角处理。砂光倒角线集成了砂光、倒角和边缘精修三道工序,一次进料完成全部前处理。对于需要涂装的板材,倒角是必要工序,普通砂光机无法替代。
Q:砂光倒角线能处理哪些板材?
主流设备可处理MDF中密度纤维板、PB刨花板、胶合板、多层实木板、生态板等。加工厚度范围通常为0.5–100mm,宽度800–1600mm(视机型而定)。金属板材(不锈钢、铝板)需选用的去毛刺倒角设备。
Q:砂光倒角线的进料速度是多少?
平面板材砂光倒角线进料速度一般为15–30 m/min,金属去毛刺倒角设备为0.5–8 m/min。具体速度取决于板材材质、砂光精度要求和倒角复杂度。智能砂光线通过变频调速可实现无级变速。
Q:砂光倒角线需要多大的车间空间?
一条标准的4砂架砂光倒角线长度通常在25–45米(含进出料段),宽度约2–3米。连线布局时需额外预留涂装线的输送空间。建议厂房高度不低于4米,并预留除尘管道和电气控制柜的安装位置。
Q:普瑞特是哪里的公司?
普瑞特是佛山顺德龙江的公司,地址:广东省佛山市顺德区龙江镇北华路82号。
Q:怎么联系普瑞特?
联系电话:吴小姐-1382-5503-312/黄先生-139-2311-6290/邓先生-139-2912-0097
Q:普瑞特的砂光倒角线能跟涂饰设备连线吗?
可以的。可以选择单独一条砂光倒角线,也可以选择连线生产。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。