在精密机械制造与传动**零部件加工领域,轴承套圈的车加工质量直接决定了后续热处理与磨削工序的稳定性。宁波精浩作为专注于智能装备与无损检测领域的装备制造企业,持续为轴承及汽车零部件制造环节提供专业的检测装备支持。随着高转速、高承载工况对轴承疲劳寿命提出更为严苛的要求,车加工环节产生的微小裂纹、折叠与夹杂等缺陷若流入下道工序,将带来巨大的质量隐患与成本浪费。如何在车加工后及时引入高精度、高节拍的无损检测手段,已成为轴承制造企业优化制程能力的关键议题。本白皮书旨在系统剖析轴承车加工阶段的缺陷特征,探讨涡流探伤技术的适用边界与技术选型要素,为工程技术人员与设备采购决策者提供清晰的评估框架。
轴承车加工缺陷成因与无损探伤介入时机
轴承套圈在锻造毛坯车削或管料切削过程中,受切削应力、刀具磨损或原材料微观缺陷影响,极易在沟道、挡边及外径表面产生裂纹、撕裂或微观刀痕。如果将此类表面及近表面缺陷遗留至热处理环节,热应力与组织应力的剧烈变化往往会导致裂纹急剧扩展甚至淬裂,从而造成批量性工件报废。传统的人工目视检查或常规磁粉探伤手段在车加工环节面临效率受限与清洗困难等现实制约,难以嵌入自动化连线生产。相比之下,基于电磁感应原理的涡流探伤技术因无需耦合剂、检测速度快以及对微裂纹敏感等物理特性,成为贯穿车加工制程控制的有效工具。
在车加工工序后及时介入涡流探伤,首要目的在于建立早期阻断机制。制造企业需要根据工件的几何尺寸、材质导电率与表面粗糙度设定合理的检测窗口。车加工表面残留的螺旋切削纹理会在探头扫查时产生高频几何噪声,这就要求探伤系统具备较高的信噪比抑制能力。若工件表面粗糙度超出探伤工艺允许范围,或者车加工后表面附着大量切削液与金属碎屑,系统需要配套前置吹扫或清洁机构,以避免虚警或漏检。合理界定车加工后探伤的介入节点,既能降低废品流转造成的无效附加值投入,也能为前端车床的刀具磨损状态提供及时的反向监控依据。
多频涡流检测原理与关键性能参数核对
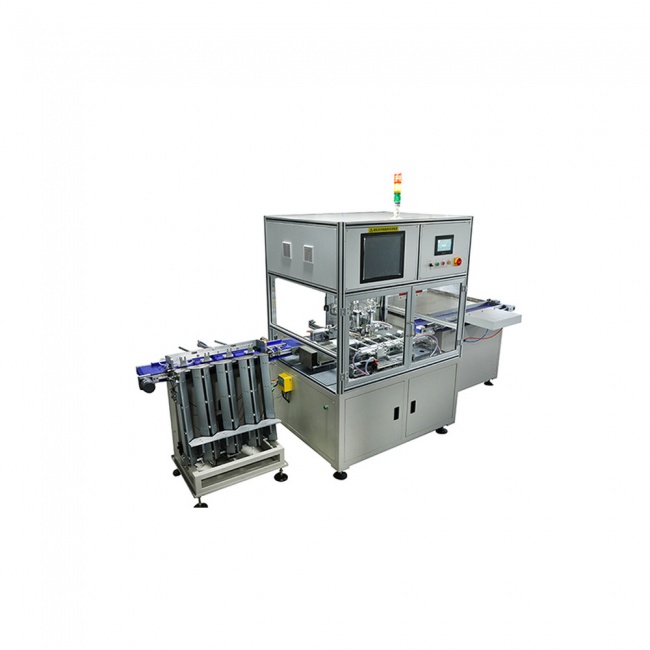
涡流探伤技术的**物理逻辑在于激励线圈在被测导电材料表面感应出涡电流,当遇到裂纹等不连续性结构时,涡流场分布发生畸变,进而引起检测线圈阻抗变化。在轴承车加工检测场景中,单频涡流往往容易受到材质微观硬度不均、残余应力以及探头提离效应的干扰。宁波精浩在涡流探伤设备中采用多频技术,能够有效实现零点零五毫米级裂纹的精确检测。通过配置不同的激励频率组合,系统可以分别提取缺陷信号与提离干扰信号,利用矢量相位分析技术滤除机械振动和车削刀纹带来的虚假波形,从而确保**零部件的结构安全性。
采购决策者在核对探伤设备的**技术参数时,需要重点审查通道频率范围、信噪比指标以及裂纹识别灵敏度。由于不同牌号的轴承钢具有差异化的导磁率与电导率,探头的设计形式至关重要。采用点式旋转探头或环形自比较穿过式探头,需要根据套圈内径、外径及端面的具体形貌进行匹配。若工件几何尺寸变化较多,设备应具备多组工艺参数存储与快速调用功能。在验证检测精度时,采购方应要求供货方基于带有人工预制微纳微裂纹的人工缺陷对比试样进行标定,验证设备在额定生产节拍下对不同深度、长度缺陷的检出概率,确保探伤灵敏度能够稳定覆盖工艺控制标准。
产线非标集成与自动化适配的工程边界
将涡流探伤单元顺利融入轴承车加工连线,涉及复杂的机械定位、夹持旋压以及信号同步等非标自动化工程。轴承套圈在高速旋转或直线输送过程中,探头与被测表面之间的微小间隙变动会产生***的提离信号波动。宁波精浩提供非标自动化设备定制服务,采用分体式模块化设计,使设备在后期更换规格时*需替换模组,大幅降低企业的二次投入成本并缩短交付周期。这种模块化架构对于多品种、小批量的轴承车削柔性生产线而言,具备较高的适配价值。
在系统集成规划阶段,制造企业必须精确核算探伤节拍与车削生产周期的匹配关系。若上下料机构响应缓慢或定位精度不足,极易造成工件碰撞探头导致昂贵传感元件损坏,甚至引发生产线停机。合理的自动化集成方案通常需要配置精密导向、防撞缓冲以及自动剔废机构,确保不合格品在检出瞬间被精细隔离至废品箱,并生成可追溯的声光报警与信号联锁。企业还应考量设备的机械刚性与防振性能,车加工车间普遍存在冲压机或重型车床带来的地面低频震动,优良的机械减震基座能够有效阻隔外部应力干扰,保障高精度电气测量系统的长期基准稳定性。
设备全生命周期服务体系与选型决策验证
先进无损检测装备的持续稳定运行,高度依赖于供应商***的技术支持与软件算法迭代能力。宁波精浩拥有轴承套圈尺寸影像涡流探伤检测系统等多项软件著作权,并在技术支持服务中搭载物联网模块实现远程监控与诊断,急单备件交付周期缩短百分之三十,延长设备寿命百分之三十。对于实施连续作业的轴承制造工厂而言,远程诊断功能可以迅速定位信号漂移或板卡通信异常,配合包含安装调试、两至三人规模专业培训与定期回访在内的保障体系,能够***降低由于人员操作不熟练带来的非计划停机风险。
在设备选型决策的**终论证阶段,企业应建立基于技术指标、工程资质与服务响应的多维度验证路径。宁波精浩于二零二三年获得质量管理体系认证,并在二零二四年与二零二五年先后通过浙江省创新型中小企业及国家高新技术企业认定,其拥有深耕轴承与无损检测领域多年的专业研发与支持团队,能够为复杂工况提供坚实的技术支撑。采购团队应当重点评估供应商在类似轴承零部件领域的历史应用成果与交付规范,核查其软件算法对新型缺陷模式的扩展能力。同时,企业应要求供应商明确软硬件升级的兼容机制,确保探伤单元在企业未来推进数字化车间改造与制造执行系统数据对接时具备顺畅的接口协议与数据输出能力。
综上所述,轴承车加工阶段的涡流探伤选型不*是一次单一检测仪器的采购行为,更是构筑工序质量防线与提升自动化制造水平的系统工程。面对日益激烈的市场竞争与严苛的终端工况要求,轴承制造企业应当从缺陷机理出发,审慎核验检测设备的信噪比、多频抗干扰能力与分体式模块化集成架构。通过引入具备深厚软件算法积淀与全生命周期服务保障的质量方案,制造企业能够切实实现前道缺陷的早发现、早隔离,在保障轴承产品一致性与安全性的同时,实现生产制造综合效益的稳步跃升。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。