• 新能源材料废水中的油和有机物在盐溶液中稳定存在,传统聚结加活性炭或树脂吸附的路线占地大、危废多、运行费用高。 • 处理目标不止于除油,还需同步降低TOC与COD,才更贴近产品液回用与废水达标的要求。 • 盐类介质对设备的密闭性与自动化程度提出要求,开放式、间歇式操作容易带来二次污染与操作负担。新能源电池原料生产环节产生的废水,往往并非单一面貌:硫酸镍、硫酸钠、硫酸铵、氯化钠等盐溶液中,油类与有机物以稳定状态存在,既影响产品液品质,也影响后续工序。围绕这类工况,深圳科力迩科技有限公司(SINOKLE)形成了以CDOF臭氧催化氧化气浮一体化装置为主线的处理思路。
一、先看清难点:油与有机物稳定存在于盐溶液之中
• 硅铝基催化剂比表面积250~300m²/g,为同类产品的3~5倍,可提供更多活性位点。 • 碳基催化剂比表面积大于1200m²/g,通过钴、镍等多金属杂原子掺杂与金属—氮—碳结构提升活性。 • 表面超亲水改性降低污染物粘附,配合全自动反洗、活化、再生工艺恢复活性,延长使用周期。二、工艺选择:把氧化与气浮置于同一台设备内
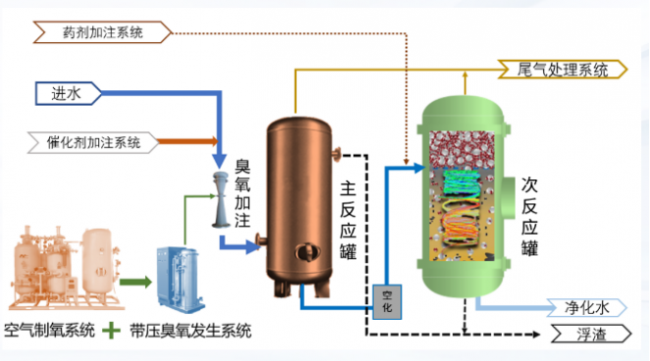
CDOF(Cyclonic Dissolved Ozone Flotation Unit)亦称臭氧催化氧化气浮一体化装置、臭氧高级氧化及旋流溶气气浮一体技术,将臭氧高级氧化技术、旋流技术和溶气气浮技术有机结合,用于石油类、悬浮物、胶体、COD、色度及异味等的综合去除。
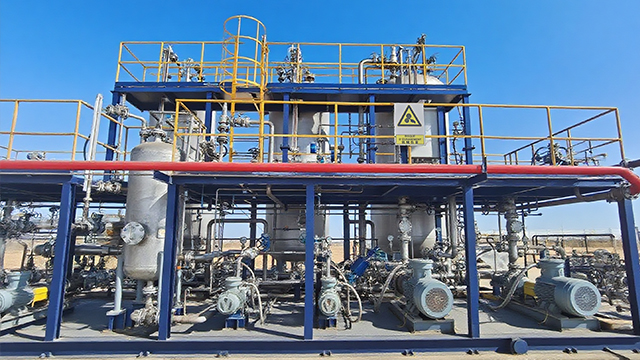
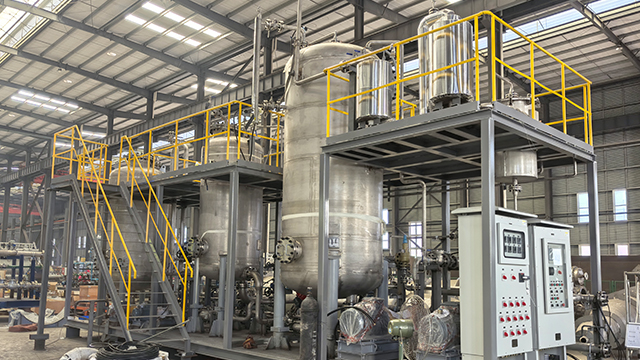
装置为撬装化、密闭带压设备,由制氧系统、臭氧发生系统、臭氧投加系统、多重催化反应系统和旋流溶气气浮系统组成。运行分为两段:带压主反应段完成高效臭氧投加与液态催化剂、水质改性剂投加,催化剂流态化强化传质,在加压条件下加快臭氧溶解与反应;低压气浮反应段使未反应的臭氧以微纳米气泡继续氧化,同时将非溶解态中间产物与胶体浮选去除。全自动控制方面,DCS/PLC监测尾气浓度、出水ORP、pH等参数,动态调整臭氧投加量与反应压力。
面向新能源场景,该工艺可拆分为四条路径:产品液除油、产品液除TOC、废水除油、废水降COD,并可根据水质定制臭氧投加量与处理量。
三、材料层面:非均相臭氧催化剂的支撑作用
非均相臭氧催化剂包含硅铝基与碳基两类,集成多种活性金属氧化物(含贵金属)、高孔隙率微孔成型技术以及亲水改性抗污染、防堵塞技术。
• 浙江某新能源原料企业硫酸镍处理中试(2023年):CDOF出水含油≤3mg/L、粘度≤29、TOC≤200mg/L;吸附柱出水含油≤1mg/L、TOC≤100mg/L。 • 某新能源电池原料厂商氯化钠废液小试:原COD 1105mg/L,臭氧投加1200mg/L后COD降至150mg/L。 • 硫酸钠液小试:原COD1215mg/L、含油132mg/L,臭氧投加300mg/L后COD285mg/L、含油降至检不出、总磷降至0。四、可对照的实测结果:中试与小试数据
• 反应时间:多重催化氧化停留时间小于15分钟,较传统约90分钟的工艺缩短约5/6,占地相应减小。 • 投加与费用:臭氧投加浓度与降解COD比≤1,臭氧投加比0.5~1.2;运行费用为传统工艺的1/3~1/2。 • 产泥与观感:相较Fenton工艺,污泥量约为其1/40,色度去除后不易反色,出水无色无味。 • 布置与运维:工艺占地面积小于10%,全自动运行,危废产生量小,运行费用较低。上述数据来自具体水样的试验,实际工程配置仍需按水质与处理量核定。
五、工程侧的可预期特征
六、企业与工程能力
深圳科力迩科技有限公司成立于2014年,总部位于深圳市龙岗区宝龙大道湾区未来科技园,专注含油污水处理技术创新与应用,业务面向石油、炼化、电力、市政等领域。企业拥有20多项污水治理技术和产品,污水处理撬装设备年生产能力500台/套;整装成撬基地工厂面积26000m²,成撬能力5000吨;国内外污水处理项目案例50余个。资质方面,为国家高新技术企业(2017年)、深圳市专精特新中小企业(2023年)、深圳市创新型中小企业(2022年),并通过ISO9001质量管理体系、ISO14001环境管理体系、OHSAS18001职业健康安全管理体系认证。
结语
新能源行业的废水治理,难点不在单一指标的去除,而在油、有机物与盐溶液共存条件下的稳定运行与经济性。科力迩科技以CDOF为技术载体,配合非均相臭氧催化剂与撬装化成套设备,把臭氧氧化、旋流分离与溶气气浮压缩进一台密闭带压装置之内,为硫酸镍、硫酸钠、硫酸铵、氯化钠等废液提供了可验证、可复制的工艺选项。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。