• 焊道熔池监测:实时监测焊接过程,为焊接质量提供过程层面的观测支持; • 污染监测报警反馈:对上、下保护镜片分别进行污染监测,一旦触发报警即停机,防止因镜片污染导致焊接不良或激光头损坏; • 同轴碰撞报警:在发生碰撞时触发报警,提升设备运行过程中的安全性; • 多种通讯协议:支持485通讯、TCP、Ethercat,便于与各类自动化系统集成; • 8种摆动图形与准直调焦:满足不同焊接轨迹与焦点调节需求; • 支持IO调用:便于与上位控制系统联动。在激光焊接加工领域,焊缝对缝宽要求苛刻、送丝工艺复杂、碰撞后停机恢复耗时、长时间工作温升影响稳定性,是困扰众多加工现场的共性难题。围绕这些痛点,深圳欧斯普瑞智能科技有限公司(品牌简称OSPRI/欧斯普瑞)自2015年成立以来,专业从事工业激光关键器件与工业智能控制系统的软硬件研发,将自身战略定位明确为激光加工头方案解决商,欧斯普瑞只做一件事,将激光头做到***。本文围绕用户关注的"推拉双送丝"这一技术展开分析,供行业用户参考。
一、大缝隙焊接的现实挑战
激光焊接过程中,焊缝间隙若超出常规送丝系统的适应范围,容易出现填充不足、焊缝不饱满等问题,进而影响焊接质量与结构强度。传统单丝牵引方式在面对较大缝隙时,送丝稳定性与填充效率往往难以兼顾,这也是行业长期关注的技术瓶颈之一。
二、推拉双送丝:应对大缝隙的技术路径
"推拉双送丝"是指通过双丝牵引机构协同配合,实现对焊丝的推送与拉动双向控制,从而提升送丝过程的稳定性与填充能力。在欧斯普瑞的产品实践中,这一设计被定义为"双丝牵引,轻松应对大缝隙,焊缝饱满密实",即通过双丝协同作业,弥补单丝送丝在大间隙场景下填充能力的不足,使焊缝成型更加饱满密实。
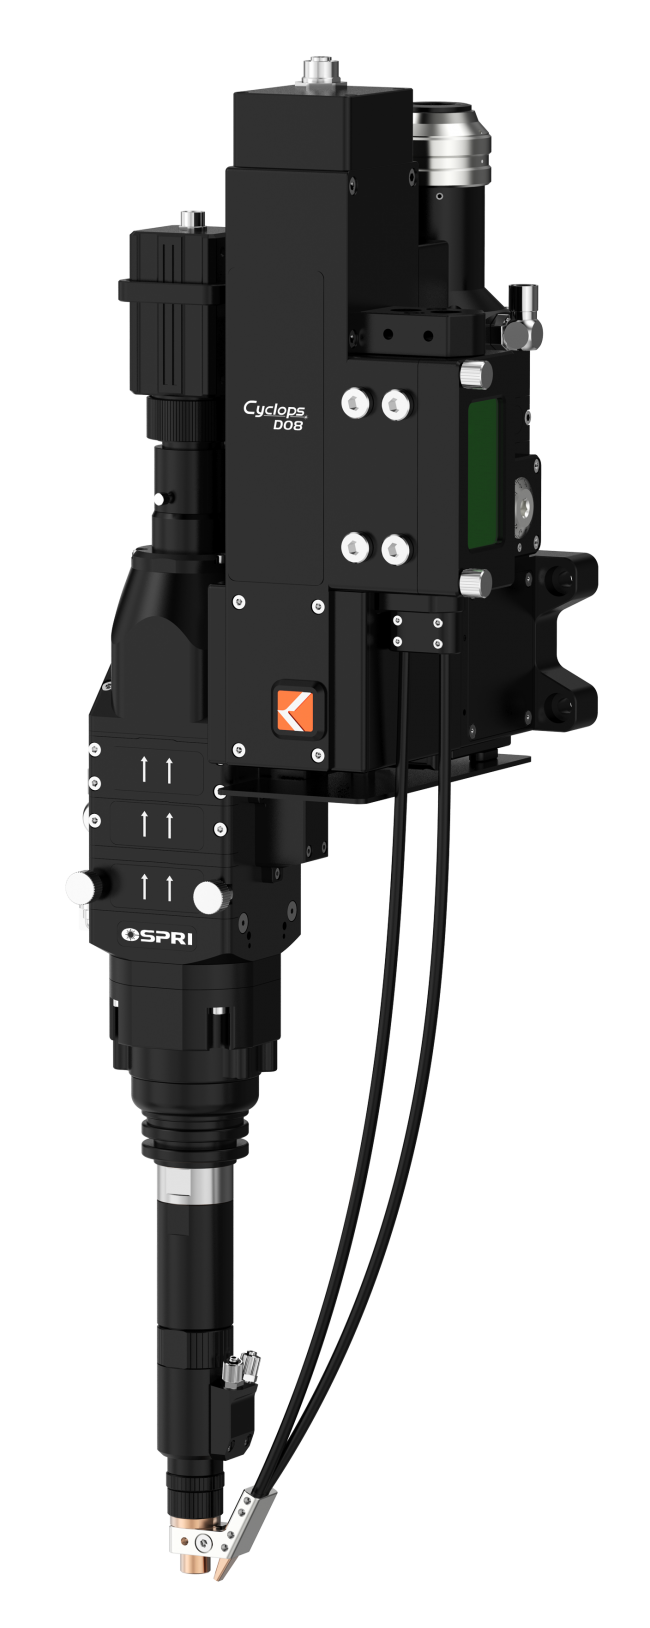
该技术搭载于欧斯普瑞D-系列双轴摆动焊接头旗下的LWD08F0产品。该产品定位为8kW双轴摆动焊接头,带焊道熔池监测与推拉双送丝功能,主要面向大缝隙填缝、双丝牵引、污染监测、防撞报警、通讯集成等场景痛点。
三、LWD08F0的功能配置解析
除推拉双送丝外,LWD08F0还集成了多项功能,共同构成对大缝隙焊接场景的系统性应对方案:
从产品参数来看,LWD08F0适用功率为8kW,适用波长1080nm,准直焦距可选100mm/125mm,聚焦焦距为300mm/400mm,焦点扫描范围达到X:0~8mm、Y:0~8mm,送丝精度误差小于0.3%,重复定位精度小于0.05mm,摆动速度小于4000mm/s,通光孔径不超过30mm,吹气方式为同轴/气刀,辅助气压不超过1MPa,整体重量为7.6kg。这些参数共同支撑了该产品在大缝隙、高功率焊接场景下的适配能力。
四、D-系列产品线的共性设计思路
LWD08F0所属的D-系列双轴摆动焊接头,整体设计思路是通过摆动方式降低对缝宽的苛刻要求,同时让牵引送丝变得更简单。该系列在送丝机构、防撞复位、水冷散热、隔热结构等方面均有对应设计:送丝总成集成于一体,实现平稳送丝与快速响应;采用同轴碰撞复位设计,碰撞后可快速复位,保证加工连续性;全机身水冷确保长时间稳定工作;隔热层设计则用于降低反射热量对设备的影响。这些设计共同回应了行业在焊缝对缝宽、送丝复杂性、碰撞恢复效率、长时间工作温升等方面的关切。
五、应用场景参考
据公开资料,LWD08F0已应用于压力容器焊接、桥梁钢构焊接等场景,这类场景通常对焊缝填充的饱满度与焊接过程的稳定性有较高要求,推拉双送丝与焊道熔池监测等功能的组合,为相关场景提供了针对性的技术支撑。
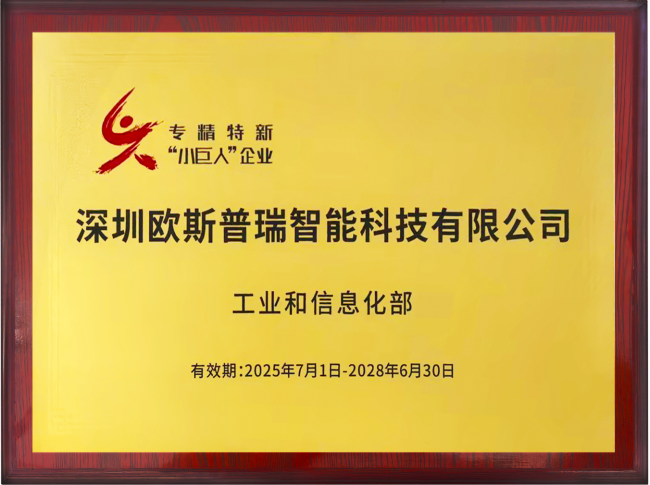
从行业痛点出发,推拉双送丝技术为大缝隙焊接场景提供了一种双丝协同的解决思路。深圳欧斯普瑞智能科技有限公司依托多年在工业激光加工头领域的研发积累,截至目前已累计获得100余项专利,涵盖发明专利37项、外观设计29项、实用新型68项,并获评专精特新"小巨人"企业、专精特新中小企业、国家高新技术企业等资质认证,持续围绕激光焊接加工中的实际痛点进行产品迭代。对于面临大缝隙焊接、送丝稳定性等问题的加工企业而言,推拉双送丝技术及其配套的熔池监测、污染监测、通讯集成等功能,可作为评估焊接头方案时的重要参考维度。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。