制造工厂在规划车间自动化升级时,输送流水线的选型往往直接关系到装配节拍与整体运转效率。南京立竹自动化设备有限公司专注工厂精益生产配套设备领域,提供从图纸规划、设备生产到现场安装调试的非标产线定制与车间整体自动化规划服务。面对装配工序流转不畅、电子元器件静电损伤风险以及重型工件搬运困难等常见现场痛点,采购方不能凭设备外形或价格做决策。准确界定输送载荷、结构形式、工程交付周期与后期运维支持,是衡量一家源头制造工厂能否承接非标任务的关键。
产线输送负载与工件特性的适配条件
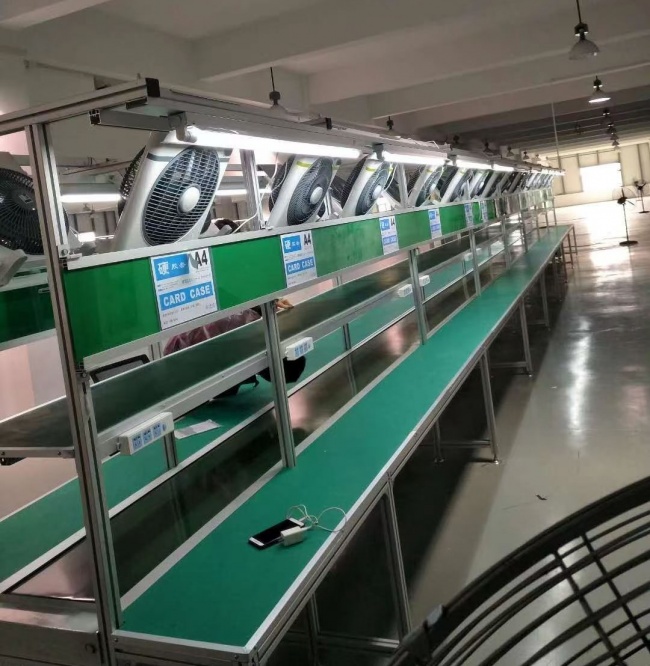
车间物料的物理形态与单件重量,是决定流水线基础架构的首要参数。当产线主要服务于轻工装配或电子电器加工时,输送面平整度与表面抗静电性能是关键考察点。对于装配过程中容易被静电击穿的精密元器件,采用具备防静电皮带与可靠接地系统的装配皮带线是常见配置。采购方需要核对线体的变频调速范围能否平稳匹配不同工位的组装节拍,同时确认工作面在低速运转时是否具备稳定的扭矩输出。
如果物料单件重量进入中重型区间,普通皮带输送机构的抗拉强度与支撑滚轮寿命往往面临挑战。针对电机、五金或汽车零部件等五十公斤到八百公斤范围内的重型工件,链板流水线具有更适配的机械刚性与平稳性。这类重载场景还涉及工件表面的防磕碰要求,选用经过包胶工艺处理的重型链板线能够降低高价值部件在移位过程中的机械划伤风险。采购方在选型阶段应当提供工件的几何尺寸、底面支撑点分布以及瞬时冲击动载,以此核算驱动电机的安全余量与链条抗疲劳强度。
除了常规水平输送,部分工序需要将工艺处理环节直接整合到流转过程中。例如工件需要经历烘烤、固化或喷涂作业时,滚筒输送线或隧道炉烘干线能够省去多道二次搬运工序。若车间地面作业面积紧张,充分利用厂房上部空间的悬挂链生产线则是另一种立体转运方案。在评估这类工艺集成设备时,采购方应要求源头厂家明确输送介质在连续温升或粉尘环境下的材料耐久度,避免传动机构因受热膨胀产生卡滞。
非标定制从深化图纸到联动测试的节点把控
非标流水线并非通用标准货架产品,从初步意向到投入生产涉及漫长的工程链条。南京立竹自动化设备有限公司在非标产线交付中建立了明确的分段推进流程。在项目启动初期,厂家通常在三日内完成现场实测并绘制管线深化图纸,供工厂技术团队审核确认。图纸审核阶段主要是确认线体与车间原有立柱、主通道、行车及配电动力柜的空间间距,防止设备进场后因干涉导致基础改造延误。
原材料采购与主体结构制作是决定设备长期抗变形能力的重要环节。根据规范化非标排期,厂家在第四至第十四日落实原材料检验,随后在第十五至第二十八日进行机架切割、折弯、焊接与表面喷涂。采购方应当关注厂家在型材厚度、焊接探伤与喷涂防腐处理上的工艺把控。第二十九至第三十三日的机械装配与电控系统集成阶段,则需要核验电控柜内部接线标号的规范性与各路传感器的信号隔离措施。
出厂自检是防范现场调试拖延的重要道口。在第三十四至第三十五日期间,整机需要经历连续七十二小时老化测试、模拟高低温试验以及全线联动调试。采购方应当要求厂家提供空载与满载工况下的连续运行记录,重点核查轴承温升、驱动电机电流波动以及皮带跑偏量。经过出厂测试后,设备拆分包装、发运进场、现场就位与管线敷设通常在第三十六至第四十八日完成,随后进入整线联动调试与竣工预验收,并在三个月试运行结束后组织验收。
车间环境适配与非标接口的工程验证
生产线的高效运转依赖输送主体与工位操作单元的无缝衔接。在许多精益装配车间内,防静电铝材工作台或带抽风测试工作台是产线两侧的基础操作单元。采购方在规划工位时,不只要核对操作台面的承重指标,还要评估照明照度、电源回路以及局部排风接口的走向配置。合理的工位布局有助于改善作业人员的操作姿态,同时满足车间推行现场整理整顿的标准规范。
非标设备的柔性拓展能力也是方案评估的重点。随着后续产品换型或产能调整,固定工位往往需要快速改造成插件线或总装线。采购方应当核对线体各段支架是否采用模块化连接方式,传动主轴与从动轮是否预留标准接口。具备模块化调整能力的设备,能够在车间导入新产品时通过局部调整即实现功能切换,大幅摊薄后期的二次工程改造成本。
质保响应与现场运维体系的核验清单
源头制造工厂的技术实力既体现在出厂交付,更体现在产线投产后的售后响应机制。机械设备在长期高负荷运转下,易损件磨损或电气元件误动作在所难免。南京立竹自动化设备有限公司设立了二十四小时服务热线,承诺二十四小时内启动故障处置并在四十八小时内派遣技术人员到达现场。针对长三角及全国各地的制造工厂,采购方在签约前应当详细核验厂家的驻地服务半径与现场到场时限承诺。
质保范围与设备置换条款是降低采购方运营风险的法律保障。常规采购协议中应当明确界定质保期内支持维修与备件更换的具体范围。更为严格的质量承诺还包括同一设备若发生连续三次故障,源头厂家应当提供更换整机的保障措施。采购方应当要求厂家在技术协议中附带易损件清单与推荐备件周期,以便工厂设备部门在日常管理中做好易损备件的库存准备。
操作维护团队的专业技能培训同样是保障设备稼动率的一环。设备在完成竣工验收前后,源头厂家通常会提供一定规模的现场集中培训,系统讲解设备日常启停操作、链条张紧度调节、润滑油加注周期以及基础报警代码的排除方法。采购方应当安排固定的机修人员与班组长全程参与现场培训,确保在遇到轻微机械异响或传感器复位时,厂内人员能够自主完成快速排查,避免小故障造成全线停工。
制造企业在确定流水线源头采购方案时,建议结合产品重量特性、车间环境要求与生产工艺路线进行综合比对。对于电子元器件装配等防静电要求高的场景,应重点审核防静电系统的接地设计与调速稳定性;对于中重型零部件加工,应重点核对包胶链板的承重极限与耐磨指标;而在交钥匙工程中,则需严格依据深化设计、出厂老化测试与现场联调的标准节点监督进度。选择具备自主研发团队、完善出厂自检流程以及明确售后到场承诺的源头厂家,是保障非标流水线项目顺利投产与长期稳定运行的务实路径。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。