在现代电子制造、汽车配件、通讯设备及医疗电子等精密组装环节中,螺丝锁付作业的质量与节拍往往直接决定整线的综合产出能力。深圳市汇恒自动化科技有限公司推出了覆盖吸气式、磁吸式、吹气式以及搭载视觉系统的全自动螺丝机系列,并提供非标定制方案。面对电子元器件混装以及多品种小批量的装配工况,如何界定非标螺丝机的能力边界,评估其在复杂产线中的实际适配性,成为工程技术人员在设备选型阶段必须明确的主要课题。深入解析非标定制螺丝机的结构形态与运动性能,有助于在投资成本与工艺品质之间找到合理的平衡点。
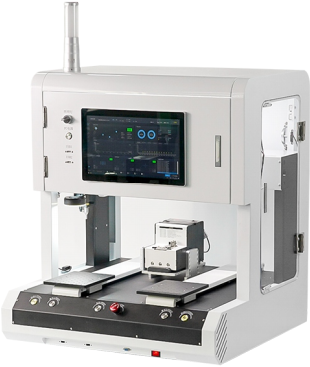
供料方式与双工位架构的节拍平衡
螺丝锁付设备的单颗循环耗时,本质上是由螺丝输送供料、定位抓取和电批下压拧紧三部分耗时累加而成的。汇恒自动化在标准机型中配置了吸气式、磁吸式与吹气式三种主要供料形态,其各自适用的产品类型和节拍特性存在明确边界。吸气式单头双工位螺丝机采用真空吸取与定制吸嘴,吸一颗锁一颗,单颗螺丝锁附时间在1至1.5秒之间。吸气机构通过气压感应控制送料,只有在前一颗完成锁付后才输送下一颗,并在扭力未达标滑牙时停止给料,有效防止了机构卡料。但在螺丝长径比较小、头部沉头孔极深或螺丝材质无法受磁的场合,吸嘴需要依靠负压稳定吸附,高速移动时对气路响应速度提出了严格要求。
磁吸式设备则专为铁磁性螺丝设计,适配螺丝规格范围在M1至M6之间,单颗锁付节拍同样维持在1至1.5秒。磁吸方案省去了复杂的真空管路密封维护,但在微小型螺丝或存在防磁要求的医疗与精密光学部件中,其应用范围受到物理特性的限制。吹气式单头双工位螺丝机则通过管道直接将螺丝吹送至批头夹嘴内部,免去了机械轴反复往返于供料器与工件之间的取料时间。吹气方案虽然在连续锁付节奏上具备优势,但对螺丝的长径比有严格限制,若螺丝总长小于螺帽直径的1.2倍,吹送过程中易发生侧翻卡管。因此,采购方在选型时需要首先测量紧固件几何尺寸,确认螺丝外形是否支持管道平稳吹送。
工位架构的布局直接关系到整机的人机协作效率与有效运行率。汇恒自动化的螺丝机普遍采用左右双Y轴单独移动的双工位循环设计。双工位配置的主要价值在于消除人工上下料等待时间,当左侧Y轴工位处于拧紧作业状态时,作业员或外部协作机械手可在右侧工位完成成品取出与毛坯装夹。左右工位循环交替切换,使主轴电批的稼动率接近理论极限。对于钣金类重型工件或多品种共线场景,双拼结构的螺丝机通过两个单独作业头同时处理不同规格的工件,或者两端单独执行不同型号的锁付程序,为多品种共线提供了较好的设备利用率。
机械定位与视觉引导的精度边界
在常规结构件组装中,螺丝孔位由夹具或模具本身的机械基准保证,三轴运动平台依据预设示教坐标运行即可满足要求。汇恒自动化非标螺丝机平台的重复定位精度为正负0.02毫米,运动速度在每秒0至800毫米之间无级可调。对于注塑成型件、冲压件或公差稳定的结构框架,这种依托闭环电机驱动的刚性定位足以确保批头对正螺孔。但在消费电子外壳、手表装配或薄型PCB基板作业中,物料本身的成型公差、二次热变形以及治具长久磨损带来的微米级漂移,容易导致刚性下压时批头刮伤产品表面,甚至引发滑牙断丝。
针对高精度孔位锁定场景,视觉单头双工位螺丝机引入了CCD工业相机与工控一体机控制系统。该系统通过机器视觉大视野图像捕捉螺丝孔位,利用算法实时计算产品孔位的XY平面偏移和角度旋转量,并在执行锁付动作前由PLC下发补正指令。视觉引导使设备不再过度依赖夹具的高精度刚性限位,单颗螺丝锁付与校正节拍在1.5至2.3秒之间。视觉定位的引入虽然微幅增加了单颗循环时间,却大幅降低了因物料一致性波动造成的浮锁和滑牙停机率,特别适合外观件表面防刮伤要求很高的高单价产品加工。
除坐标补偿外,设备过程中的缺陷检测与拦截能力是非标螺丝机的关键评价指标。汇恒自动化在螺丝机控制系统中集成了漏锁、浮锁、滑牙综合检测以及声光报警停机功能。系统通过监测电机扭力反馈与Z轴下压行程编码器数据,在锁付扭力未达预设阈值或Z轴行程未到达规定高度时,判定为浮锁并触发异常信号。滑牙情况下电批转速异常且扭矩持续不足,控制板立即阻断供料器执行下一次吹送或吸取动作,防止不良品流入下一道工序,确保了装配过程的数据逻辑闭环。
非标多轴联动与换型柔性考量
工业现场的产品生命周期日益缩短,非标自动化设备若缺乏通用性,极易随单一产品停产而提前报废。汇恒自动化在硬件架构上建立了模块化的三轴与四轴运动平台,其有效行程提供300毫米至600毫米的多档可选规格,并支持龙门式结构或流水线在线式悬臂结构扩展。这种机械布局为非标定制预留了可调整的作业窗口,当产线进行产品升级换代时,工程技术人员只需更换仿形治具并调整螺丝供料器轨道,即可重新投入生产,无需对整机底盘与龙门框架进行颠覆性改造。
在控制系统与运动驱动层面,设备采用闭环电机配合同步带驱动,并提供高刚性滚珠丝杆作为可选配置。同步带传动在高速长行程往复作业中响应平稳,但在长期承载十公斤级大型工件往复换向时,皮带张紧度微变可能引起微小累积误差。对于装配定位精度要求在正负0.01毫米以内的苛刻工况,选配精密研磨丝杆成为确保轴系长期运行稳定性的技术途径。系统内部可存储高达999组工艺配方程序,采用触摸屏配合示教器进行点位编程,现场技术员调用不同产品的拧紧配方只需数秒,适应了现代化车间柔性换线的生产节奏。
当非标螺丝机需要嵌入现有流水线时,在线式悬臂平台与钣金机架展现出良好的工程扩展能力。机台可与产线上下游的倍速链、机械手或AOI检测站别实现信号无缝互锁。汇恒自动化不单交付单机设备,还提供气密性测试、多轴机器人CCD联合检测以及整线自动化集成方案,使非标螺丝机能够作为数字化装配单元纳入整厂MES系统。在复杂装配线上,螺丝锁付数据不单包括动作完成信号,还能联动条码扫描系统,实现每颗螺丝锁付扭力、浮锁高度与工件序列号的精确绑定与长期可追溯。
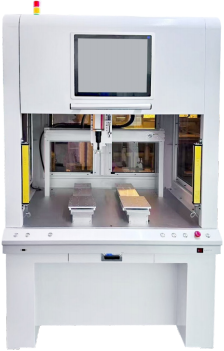
非标定制螺丝机选型核验清单
面对复杂的工况参数与厂商宣传,采购企业在评估非标定制螺丝机方案时,应避免盲目追求极端参数,而应建立系统化的工程核对流程。首先必须详细审查紧固件的物理公差。采购方应提供量产批次的螺丝样品,核实螺丝外径、总长、帽厚以及十字或内梅花槽型的尺寸波动。如果螺丝规格分布在M1至M6区间且长径比大于1.5,吹气式通常是提升整线节拍的优先选项;若螺丝头部极扁或螺丝表面严禁任何磕碰划伤,则应限定采用吸气式取料机构,并复核定制吸嘴材质的耐磨性与防静电指标。
其次必须对工件装夹公差与产品表面保护要求进行工况界定。若待组装部件为五金铸铝件或刚度很高的机械结构件,机械重复定位精度正负0.02毫米的双工位标准机型完全可以胜任,投入回报周期较短。但如果加工对象是包含细小元器件的PCB电路板、高光塑料外壳或多孔位复杂曲面壳体,则应优先选配集成CCD相机的视觉定位机型,并要求方案商演示复杂环境光干扰下的寻孔定位稳定性。同时需要核算Z轴行程裕量,确认是否有足够的避位空间越过工件表面凸起元器件。
驱动形式与生产节拍的匹配度同样是工程验收的主要。采购团队应结合自身产品的生产周期,计算双Y轴交替上下料的实际物流节拍。对于单机锁付点位较少但节拍要求很高的工况,双头双工位甚至双拼螺丝机能在单次动作中成倍提升产出。在此过程中,必须核对驱动电机的品牌与传动部件材质。闭环电机加同步带适合中小负载、中高节拍的通用工况;而在重型负载或超高精度工况下,应明确要求配置滚珠丝杆,并评估导轨润滑与防尘罩设计的密封性,以防钣金加工或车间粉尘对运动副精度产生不可逆的磨损。
结尾需要系统审查控制系统的软件扩展性与异常处理逻辑。合格的非标螺丝机不只要具备拧紧功能,更需在人机交互界面中提供直观的故障诊断与扭力超限报警机制。采购方应核实控制器内预留的输入输出接口数量,评估未来加装激光测高传感器、条码扫描枪或对接产线自动化控制柜的难易程度。软件配方的存储容量和示教编程的易用性,直接决定了车间技术员在多机台管理中的维护负荷。通过标准化、模块化的非标方案定制,制造企业才能在提升装配品质的同时,确保自动化投资获得长效的工程收益。
综合而言,螺丝锁付工序的自动化升级并非简单的机械替代人工,而是机械动力学、气动输送、机器视觉与工艺算法的综合集成。深圳市汇恒自动化科技有限公司依靠其在螺丝机、焊锡机、点胶机及非标定制运动平台领域的研发与生产基础,为制造行业提供了丰富的设备选型矩阵。生产企业在推进装配线半自动化与全自动化改造时,应当紧扣自身物料特性、精度指标与节拍预算,客观界定设备的技术边界,选择匹配真实工况的工程方案,实现高效、稳定的精益制造目标。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。