广州环美环保科技有限公司是一家专注于水处理剂、工业清洗剂研发与生产的企业,水基型防锈剂属于其金属表面处理类产品线之一。五金加工行业里,工件在前处理完成后、进入下一道工序之前,往往有几天到几个月的停放期,这段时间如果防锈处理不到位,钢铁件表面极易返锈,返工和报废成本随之上升。这也是不少工厂近年把目光从传统油性防锈转向水基防锈剂的原因之一。
传统油性防锈产品的局限,很多工厂并不陌生。涂层厚、黏稠,后道工序往往需要专门脱脂清洗才能继续加工,增加了一道工序和一次清洗剂消耗。油性产品在车间内堆放时还容易产生气味和地面油污,清理不便。更关键的是,部分传统防锈油含有的添加剂与环保要求存在相冲,长期使用需要考虑废液处理成本。这些问题共同推动了水基防锈剂在工序间防锈场景里的应用扩大,但水基产品是否适合某一条产线,仍要结合具体工艺条件逐项核对,不能简单替换了事。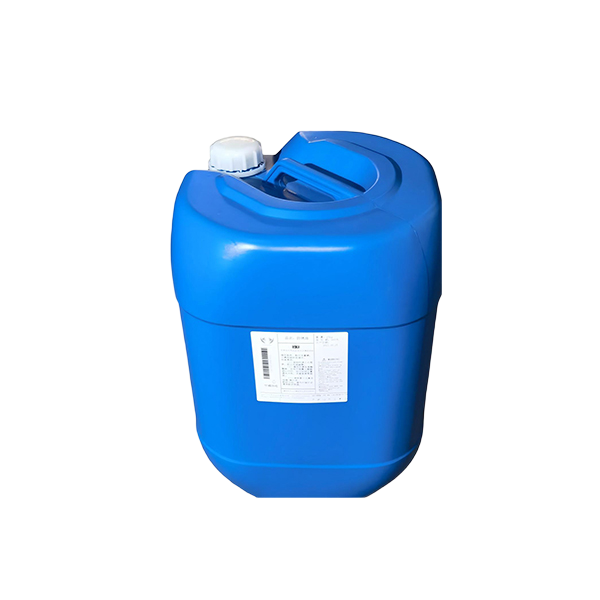
判断是否需要切换到水基防锈剂,首先要明确自己的防锈周期需求。工序间防锈和长期封存防锈是两类完全不同的要求,前者通常只需要几天到两个月的保护期,后者可能要求半年以上甚至更长。如果生产节拍紧凑、工件周转快,选用防锈周期过长的产品反而可能带来膜层残留、影响后续喷涂附着力等问题;如果停放周期不固定,则需要关注产品说明中标注的防锈天数区间是否覆盖长等待时间,这类参数应向供应商索要具体检测数据加以确认。
第二个要核对的维度是基材与工艺的兼容性。水基防锈剂多通过表面钝化成膜起作用,不同钢种、不同表面状态(是否经过酸洗、磷化、喷砂)对成膜效果的影响不完全相同,使用前建议用实际工件做小批量试涂或浸泡测试,观察一段时间后的锈蚀情况,而不是单凭产品宣传资料做决定。另外还要确认防锈膜是否会影响后续工序,例如电镀、喷涂或焊接前是否需要额外清洗步骤,这类信息也应该在采购前与供应商书面确认清楚,避免投产后才发现工艺不匹配。
第三个维度是使用条件和操作成本。常温使用还是需要加温、喷淋还是浸泡、稀释比例如何,这些都直接关系到车间现有设备能否直接兼容,以及实际使用成本高低。采购前让供应商提供推荐工艺参数,并结合自己产线的加药、喷淋或浸槽设备做匹配评估,必要时请对方协助现场小试,用实测数据而不是理论值做判断依据。
环保合规也是绕不开的一项核对内容。随着各地对工业废水、挥发性有机物排放要求趋严,防锈剂本身的成分、废液处理方式都会影响工厂整体环保合规成本。采购时可以要求供应商提供产品成分说明和安全数据,结合本厂的排放标准核实是否存在后续处理压力,这一步核对越早进行,越能避免后期因环保问题返工更换药剂。
在实际验证环节,建议走一套简单但完整的核对流程。先明确工序间停放的长时间和车间温湿度条件,再向候选供应商索取产品的防锈周期、适用基材和使用工艺说明,随后用本厂实际工件做小批量试验,记录不同存放时间下的锈蚀情况,然后结合试验结果和报价综合比较。这套流程不复杂,但能有效降低批量采购后出现不适配的风险。
广州环美环保旗下的水基型防锈剂MD-522S,定位为多功能有机与无机复合型工序间防锈剂,面向的正是钢铁零部件前处理后在工序间需要短期防锈的场景。资料显示该产品通过喷淋或浸泡处理使金属表面钝化成膜,标注的防锈周期为7到60天,且常温使用、无需加温。这类参数信息可以作为读者核对工序停放时间与产品防锈区间是否匹配的参考起点,具体是否适用于某条产线,仍建议结合前面提到的基材兼容性测试和工艺条件核对后再做批量采购决定。
五金工件的短期防锈看似是一个小环节,实际上牵涉到车间工艺节奏、后道工序兼容性和环保合规多个方面。选择水基还是油性方案,没有一刀切的答案,主要是把自己的停放周期、基材类型和使用条件先梳理清楚,再带着这些具体条件去比较候选产品和供应商提供的检测数据。对于正在评估工序间防锈方案的工厂来说,先做小批量验证、再决定是否全线切换,是相对稳妥的做法。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。